山东金坤封头
锥形封头直边段长度有标准要求吗?
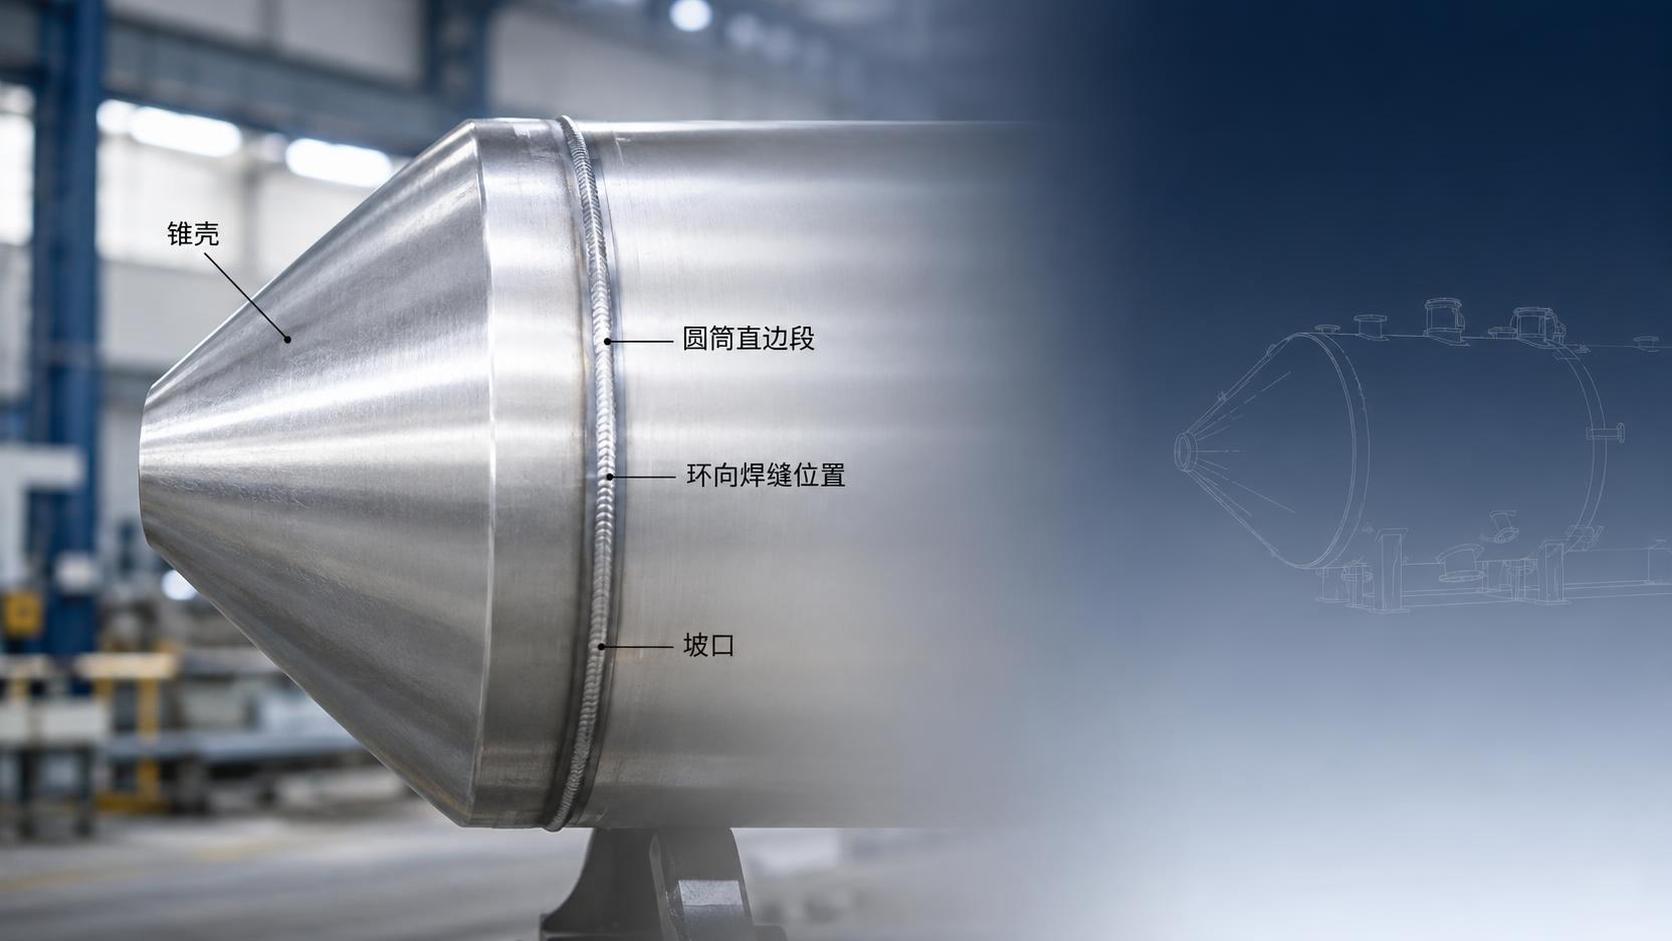
锥形封头直边段长度没有一个可脱离工况、材料和制造方式而单独套用的“统一固定值”。设计、采购和制造时,直边段通常要受适用压力容器规范、设备图样、封头制造标准以及成形能力共同约束。图纸未标注时,不能仅凭“按常规做”确定长度,更不宜把其他规格封头的直边段尺寸直接照搬。
对使用方而言,直边段看起来只是锥体下端或大端的一小段圆筒部分,却直接影响封头与筒体的组对、环焊缝位置、无损检测空间,以及局部受力是否平顺。对于承压设备,尤其不能把它视为可有可无的余量。
先分清:标准约束的是什么
询问“锥形封头直边段长度有标准吗”时,常见误解是认为标准会给出一个适用于所有直径、角度和厚度的具体长度。实际情况更复杂:有关标准、规范往往会对封头型式、尺寸偏差、材料、厚度、制造检验和适用范围提出要求;直边段的**终长度,则常常需要回到设备设计文件和制造图样确认。
也就是说,标准的作用更多是限定设计和制造不能突破的边界,而不是替每台设备直接给出同一个直边段数值。一个锥形封头是否需要直边段、直边段取多长,应先看其承担的功能:
- 是否需要与筒体直接进行环向对接焊;
- 焊缝是否要求避开锥壳与圆筒的几何突变区域;
- 封头端部是否还要连接法兰、短节、夹套或其他结构;
- 介质压力、温度和循环工况是否使局部疲劳问题更敏感;
- 封头采用整体模压、旋压、分瓣拼焊还是其他成形方式。
因此,图样上标出的“直边高度”或“直边段长度”通常优先级**。采购合同、询价单中若只写“锥形封头”而没有写明直边尺寸、内外径基准和公差要求,后续很容易出现接口不匹配:封头本体尺寸似乎合格,却无法按预定坡口和焊接位置与设备筒体顺利组装。
直边段为什么不能随意缩短
锥壳和圆筒相接处本身存在形状变化。承压后,该区域的应力状态比规则圆筒段更复杂;若再把环焊缝布置得过于靠近转角,制造残余应力、焊接变形和服役载荷会叠加在同一位置。设置足够直边段,常见目的就是给对接、焊接和检测留下相对稳定的圆筒区域。
直边段过短,通常会带来几类问题。**,筒体与封头的组对空间不足,坡口加工、错边控制和焊接操作变得困难。第二,焊缝距离几何不连续区过近,局部应力评定和疲劳评定可能更不利。第三,封头成形后边缘的圆度、直线度或端口尺寸若有偏差,缺少可修整的余量,现场返工风险会上升。
对于带保温层、夹套、衬里或后续装配附件的设备,直边段还会影响结构衔接。设计人员有时会把工艺接口、保温收口和外部支撑布置一并考虑,此时直边段长度不能只从封头单件成本出发压缩。
也不是越长越稳妥
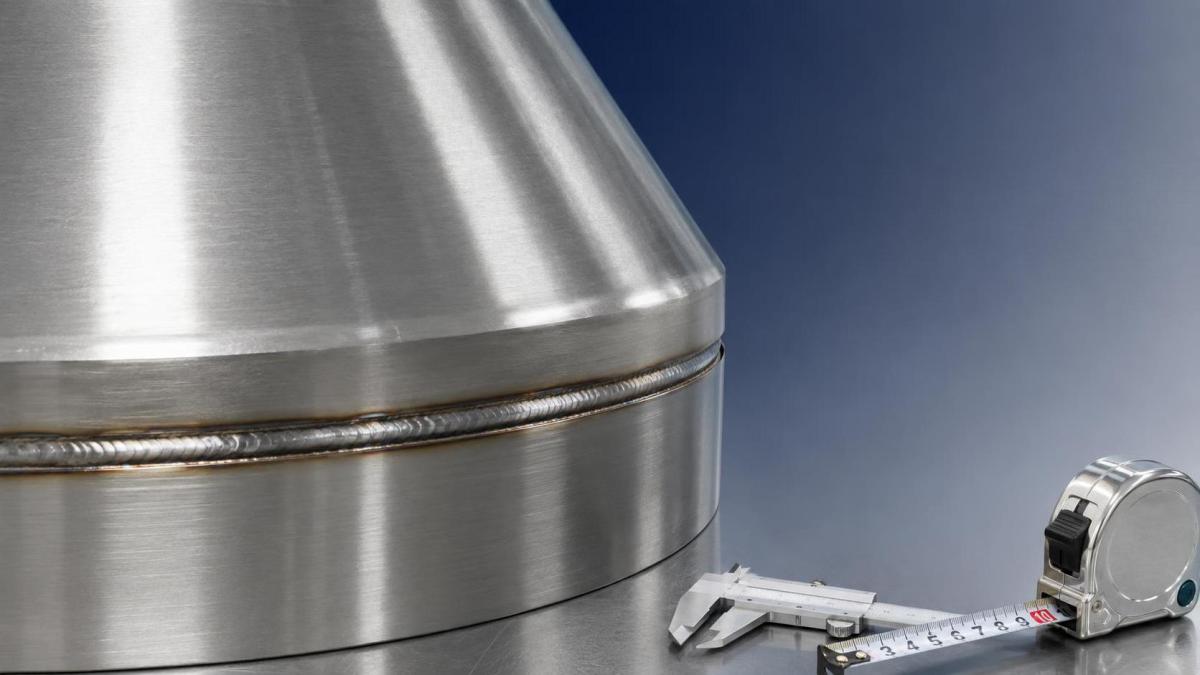
将直边段一味加长,同样不是合理做法。直边段增加后,封头展开尺寸、用料重量和成形工作量都会变化;对空间受限的设备,可能挤占筒体长度或影响内部构件布置。若直边段已不再服务于连接、受力或制造需求,只是凭经验保守放大,往往会增加不必要的材料和加工成本。
还有一个容易被忽略的问题:采购方说的长度与制造方理解的长度未必一致。有的图纸按内表面计算,有的按外表面计算;有的从理论转角点量起,有的从成形圆角切线位置量起;涉及复合板、衬里或加工余量时,基准若未写清,实物测量结果可能出现争议。
所以,“直边段加长一些”不能替代明确的技术条件。需要的是明确长度基准、允许偏差和交付状态,而不是口头约定一个大概范围。
确定尺寸时,至少核对这几项
设计或采购锥形封头时,可按以下顺序核对。先确认设备是承压容器还是常压结构件,以及应执行的设计、制造和验收要求;再确认封头大端、小端的公称直径、锥角、名义厚度和材料牌号。只有这些基本几何参数确定后,直边段的受力和成形可行性才有讨论基础。
对于较厚板、较大锥角、直径变化明显,或承受压力循环、温度波动的锥形封头,直边段长度不宜只由制造习惯决定。设计方应结合强度计算和焊接结构确定;制造方则应在报价和排产前确认成形后是否保留足够的加工、切边和校圆余量。
采购图纸中怎样写,沟通成本更低
一份可执行的锥形封头技术要求,通常应把直边段作为独立尺寸标注,而不是埋在备注里。除长度外,还应写清采用内径还是外径控制、直边端的坡口状态、端部是否预留加工余量,以及长度偏差按哪个要求验收。
若封头需与既有筒体配套,更应提供筒体实际接口尺寸,而非只给名义直径。旧设备改造、非标容器维修中,筒体往往存在椭圆度、壁厚变化或局部变形。此时按照理论尺寸制造一个“标准直边段”,未必能解决现场对口问题,必要时应以实测接口数据为依据。
归根结底,锥形封头直边段有规范和制造要求可遵循,但很少存在一个可对所有工况通用的固定长度。把它写入设计图样,连同连接形式、尺寸基准和验收要求一起确认,才能避免封头完成后才发现焊接位置不合适、接口尺寸不足或返工代价过高。
山东金坤封头