山东金坤封头
碟形封头可以直接焊接在法兰上吗?
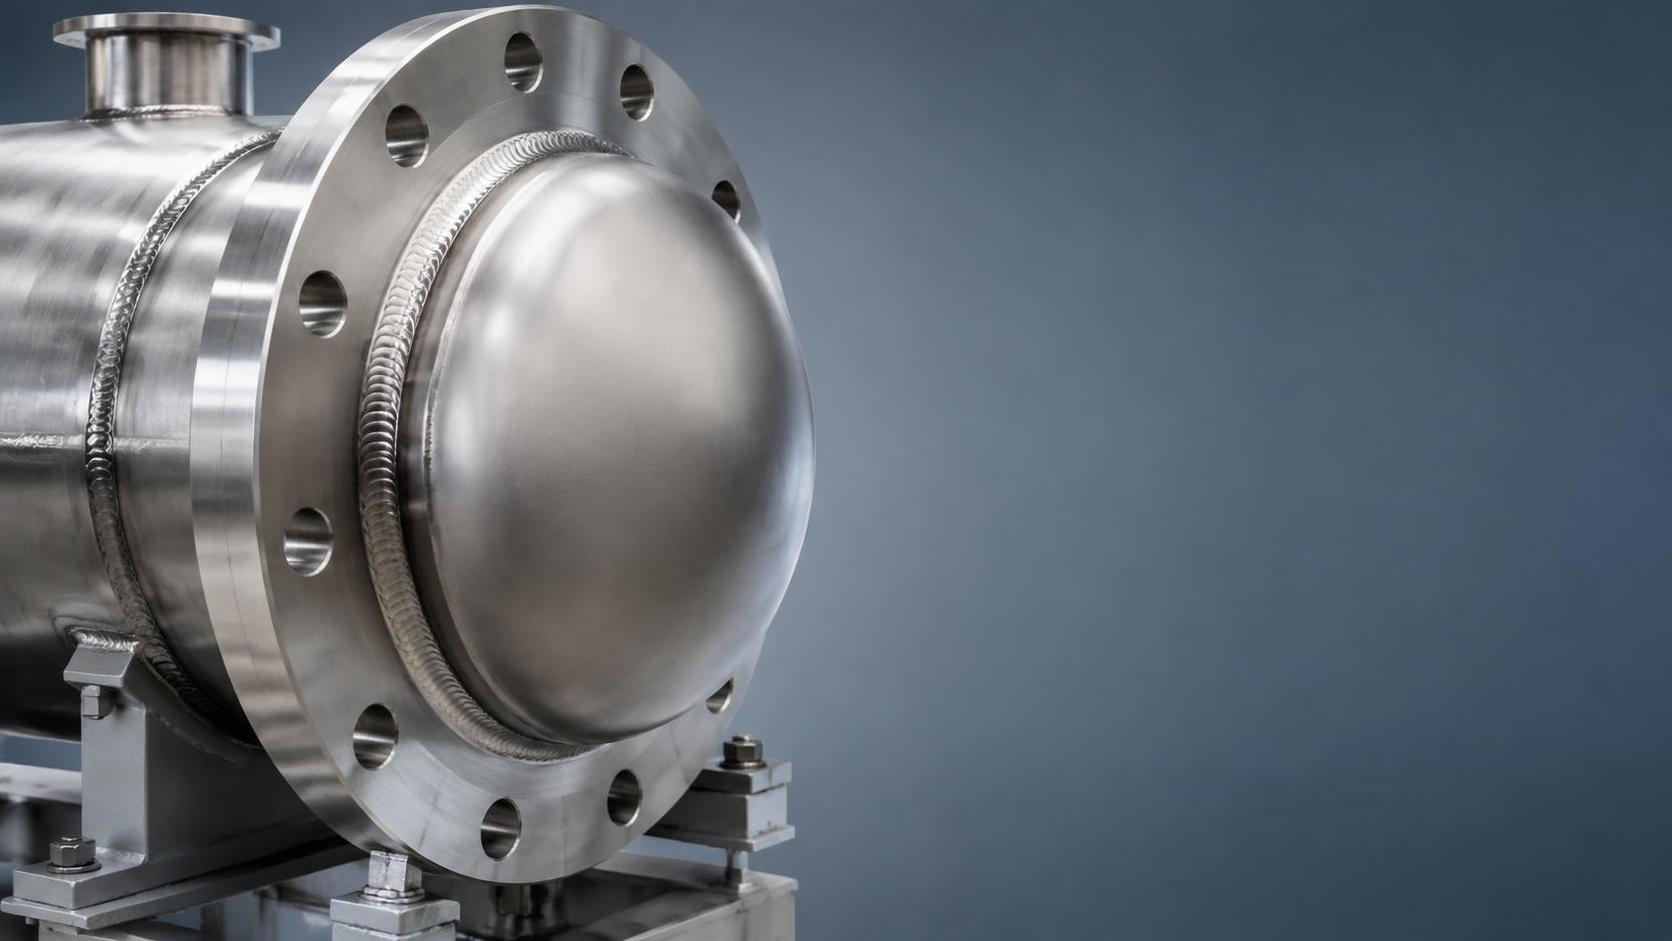
碟形封头可以直接焊接在法兰上吗?
碟形封头能不能直接焊接在法兰上?答案不是简单的“能”或“不能”。在满足结构设计、材料匹配、焊接工艺和检验要求的前提下,可以采用焊接连接;但并非所有法兰、所有压力等级都适合直接焊接。
对于压力容器、储罐、换热设备或管道组件而言,封头与法兰的连接部位通常承受内压、温度变化、介质腐蚀及外部管道载荷。若仅看能否焊住,而忽略受力与密封要求,后期可能出现变形、泄漏甚至开裂。
因此,采购方和设备制造方在确认碟形封头与法兰连接方案时,应先明确设备用途、设计压力、介质性质、法兰型式及相关制造标准,再由具备资质的技术人员确定坡口、焊缝形式和检验等级。
什么情况下可以直接焊接碟形封头与法兰
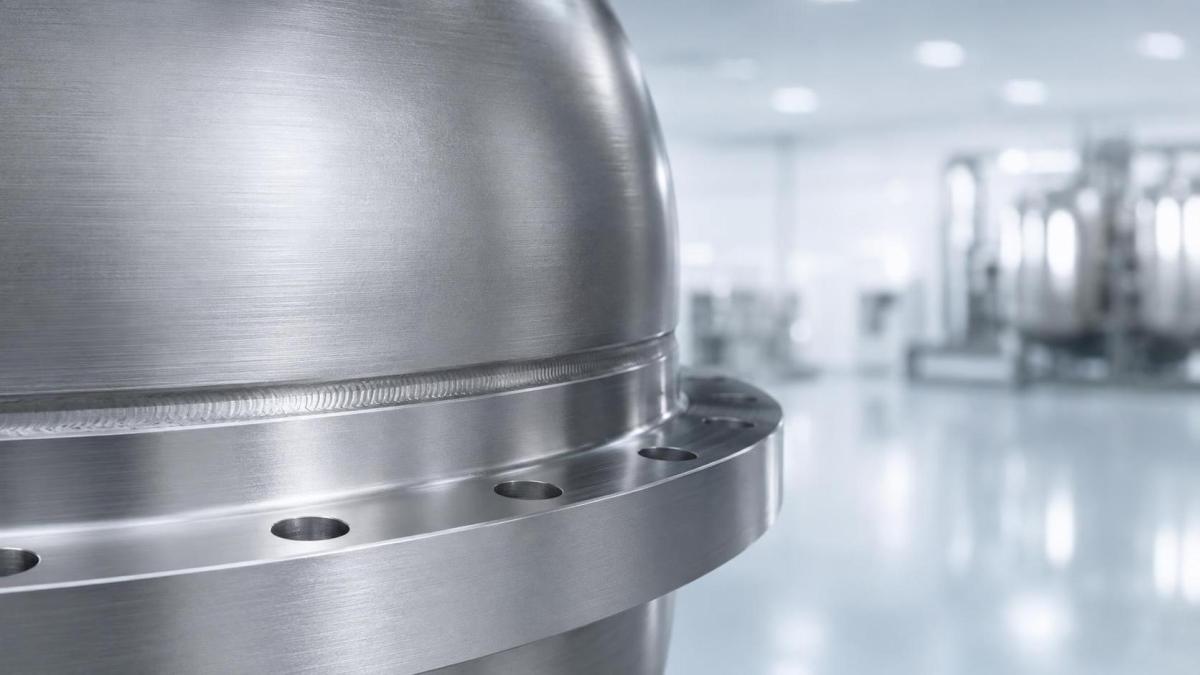
碟形封头可以直接焊接在法兰上,通常适用于法兰本身作为设备接口、封头边缘具备足够直边段,且焊缝位置经过强度核算的结构。常见于人孔、检查口、小型容器端部接口及部分非标设备组件。
能否采用这种连接,首先取决于法兰是整体法兰、带颈对焊法兰、平焊法兰,还是仅承担定位作用的连接件。不同法兰的刚度、焊接位置和受力传递方式不同,不能把所有法兰视为同一种焊接对象。
若设备压力较低、介质温和、封头与法兰材质相近,并且连接处没有明显的交变载荷,直接焊接的可行性通常较高。但可行不代表可以随意施焊,仍需按图纸和工艺要求控制焊缝质量。
对于有直边的碟形封头,法兰优先焊接在封头直边区域,通常比直接焊在过渡圆弧区更容易保证成形和受力稳定。直边长度不足时,应结合补强圈、短节或结构过渡件重新设计。
先看这四项:决定连接是否可靠的关键条件
**项是设计压力与温度。压力越高、温度波动越大,封头与法兰焊缝承受的膜应力和局部应力越复杂。对于中高压设备,不能只根据经验决定,应进行强度计算或按照适用标准校核。
第二项是材料匹配。碳钢封头配碳钢法兰较容易控制;不锈钢、复合板、低温钢或异种钢组合,则要重点考虑焊材选择、热输入、稀释率和耐腐蚀要求,避免焊后性能下降。
第三项是壁厚差。法兰颈部、接管或加强件壁厚明显大于碟形封头时,焊接热量会集中向厚件传导,薄壁封头容易烧穿、塌陷或产生较大角变形,必须采取合理坡口和焊接顺序。
第四项是介质与密封风险。易燃、易爆、有毒、腐蚀性介质以及真空工况,对焊缝致密性要求更高。此类设备即使外观成形良好,也应根据要求进行无损检测、耐压试验或气密性试验。
哪些情况不建议直接焊在封头上
当法兰口径较大、外接管道重量较高,或系统存在振动、频繁启停和热胀冷缩时,不宜简单把法兰直接焊接在碟形封头薄壁区域。长期附加载荷可能使焊缝附近形成应力集中,导致疲劳裂纹。
当碟形封头为薄壁件,而法兰需要承受阀门、管道、保温层或设备附件的重量时,更稳妥的做法通常是增设短节、补强圈或支撑结构。这样可将载荷分散到更合理的位置,降低封头局部失稳风险。
对于高压、低温、深冷、强腐蚀或受法规严格监管的压力容器,连接结构应服从设计文件和相关规范要求。未经核算的现场改焊,可能影响设备合规性,也会增加后续检验、备案和维保难度。
如果封头已经完成热处理、酸洗钝化、涂层防腐或**终成形,再临时增加法兰焊接,也要谨慎评估。焊接热影响区可能破坏原有表面状态和残余应力分布,必要时需进行焊后处理和复检。
焊接时应重点控制哪些工艺问题
确定可以焊接后,应先确认封头材质证明、法兰材质、板厚及坡口尺寸。对于压力容器用碟形封头,材料牌号、制造批次和厚度偏差均会影响焊接参数,不能仅凭外观判断材质。
焊缝形式应根据结构选用全焊透对接焊、角焊缝或组合焊缝。涉及承压边界时,通常更关注焊透程度和根部质量。坡口加工必须保证装配间隙均匀,避免未焊透、夹渣和根部咬边。
焊接过程中应控制热输入和层间温度,尤其是薄壁碟形封头。可采用分段退焊、对称焊接或适当的工装固定方式减小变形,但工装不应过度拘束,以免焊后产生较大的残余应力。
不锈钢封头与法兰焊接时,应注意防止铁污染和过度氧化;碳钢或低合金钢厚壁件则可能需要预热、后热或焊后热处理。具体工艺应由合格焊接工艺评定和设备标准确定。
验收不能只看焊缝外观
焊后首先应检查焊缝余高、咬边、气孔、弧坑、错边及封头变形情况。外观检查能够发现部分明显缺陷,但无法替代内部质量检测,特别是承压焊缝和重要介质设备的连接焊口。
根据设计文件和使用要求,可采用射线检测、超声检测、磁粉检测或渗透检测等方法确认焊缝质量。对密封要求高的设备,还应在规定条件下进行水压试验、气压试验或气密性试验。
验收时还应确认法兰密封面没有被焊接飞溅、变形或机械损伤。即使封头焊缝合格,法兰端面翘曲、螺栓孔偏位或密封面划伤,也可能导致后续装配后发生泄漏。
采购碟形封头时应提前提供哪些参数
为避免现场临时改焊,采购碟形封头时应提前说明设备设计压力、设计温度、介质、封头材质、规格、厚度、直边高度及是否需要连接法兰或接管。信息越完整,制造和装配方案越可靠。
若法兰由其他单位供货,应同时提供法兰标准、型号、密封面形式、颈部尺寸和材料信息。对于非标法兰,建议提供图纸或三维尺寸,便于封头制造厂核对装配空间、坡口位置及补强需求。
山东金坤封头科技生产碟形封头、椭圆封头、球形封头、锥形封头及各类非标封头,同时可结合锅炉管板、波形炉胆等设备部件的应用需求,协助客户确认结构参数和制造可行性。
总结:可以焊,但必须以设计和工艺为前提
总体来看,碟形封头能不能直接焊接在法兰上,关键不在于焊工能否完成焊接,而在于连接部位是否满足承压、密封、疲劳和耐腐蚀要求。低风险工况可采用直接焊接,高风险工况应加强核算和结构处理。
**实用的判断方法是:先核对压力温度、材质、壁厚和法兰受载情况,再确定焊缝形式、焊接工艺及检验项目。将这些问题在封头采购和设备设计阶段确认,通常比安装后的返工修复更经济,也更安全。
山东金坤封头