山东金坤封头
锥形封头大口径变径如何保证同心度
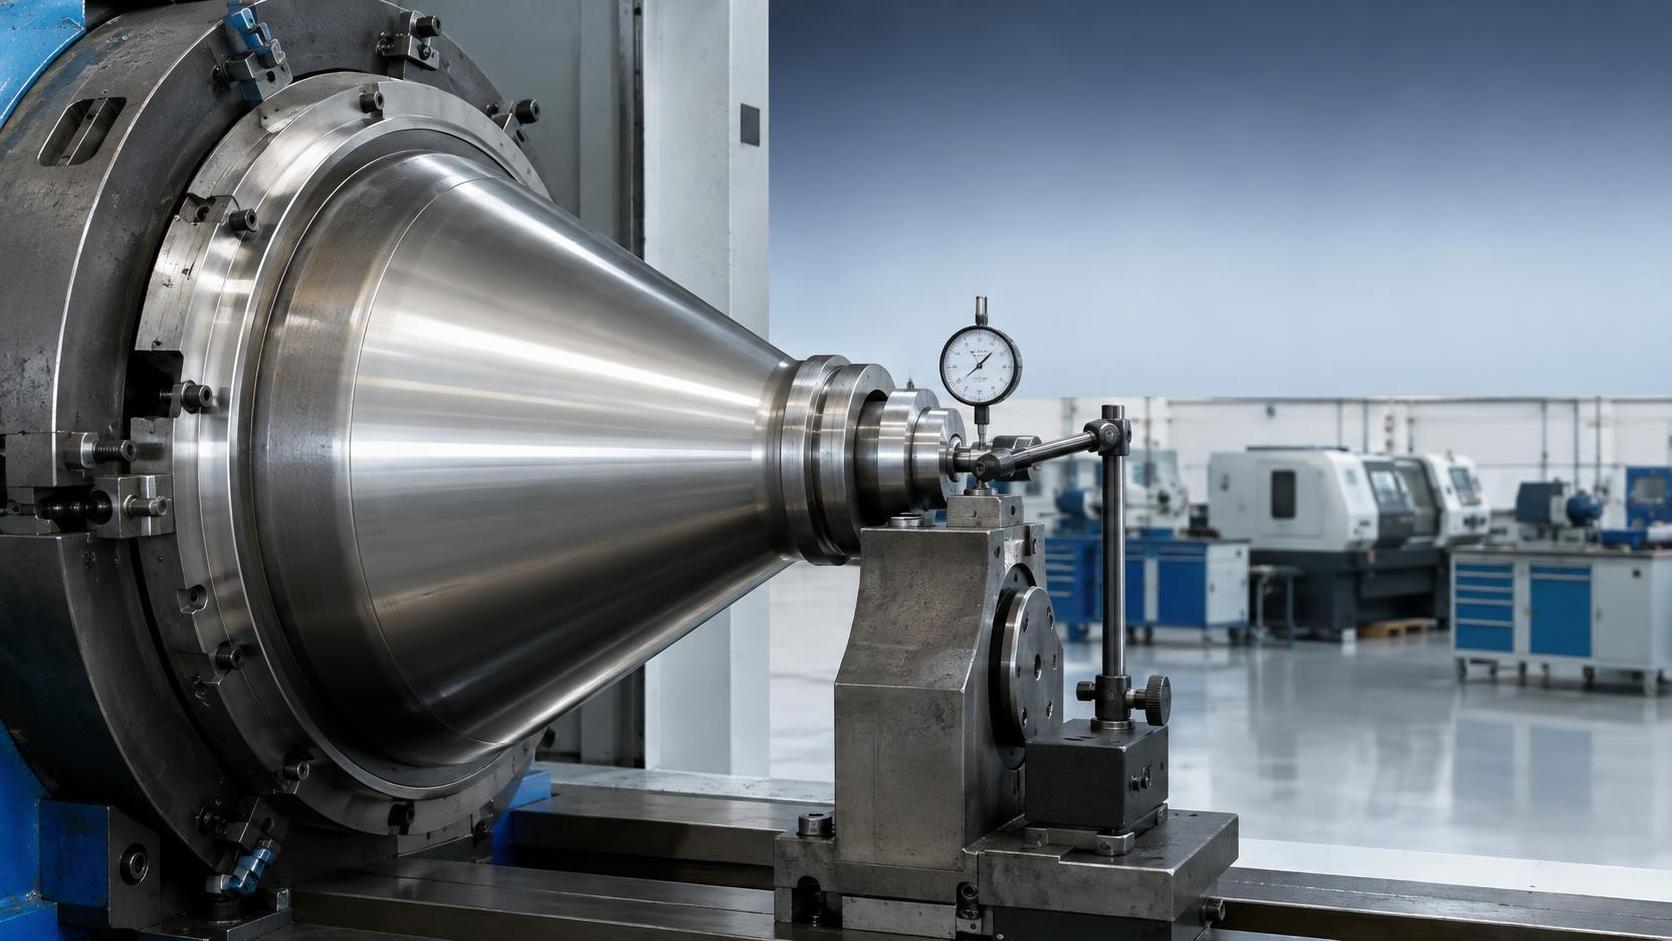
锥形封头大口径变径出现偏心,往往不是在成品测量时才形成,而是从下料放样、装夹找正到旋压成形的多个环节逐步累积出来的。大端直径越大、锥角越陡,板材在成形时的受力越不均匀,稍有定位偏差,就可能表现为小端口偏向一侧、端口圆度变差,或大小端轴线不重合。
锥形封头大口径变径怎么保证同心度?核心做法是:以统一中心基准控制放样和装夹,以设备回转轴校正模具位置,以分阶段成形抑制材料偏移,并在成形前后分别检测大端、小端及锥面轴线。不能只看小端口是否“居中”,还要确认它与大端基准圆的实际同轴关系。
先明确同心度控制的基准
大口径锥形封头通常由大端、小端和中间锥面组成。实际制造中,大端往往与筒体或法兰连接,小端则连接接管、变径段或其他封头部件。因此,同心度一般不应以板材边缘或临时划线为**依据,而应以设计图纸规定的中心线、连接端基准面和端口基准圆为准。
图纸未明确检测基准时,制造前应先统一约定:是以大端内径、外径还是坡口端面作为定位基准;小端尺寸测量取内径还是外径;锥面角度与直边段长度如何复核。基准混用是造成“单项尺寸合格、装配后却偏心”的常见原因。例如,大端按外径找正、小端按内径测量,若板厚偏差或坡口加工不均,就会把壁厚误差带入轴线判断。
放样和下料阶段不能只保证轮廓尺寸
锥形封头展开后并不是简单的圆环板,尤其是带偏心接管孔、加强圈预留区或拼板焊缝时,材料收缩趋势会发生变化。下料前除确定展开长度外,还应在坯料上清晰标出理论中心、回转定位线、焊缝位置和检测用基准点。用于后续装夹的中心标记,应避开切边余量和易受热变形的区域。
拼板制造时,焊缝布置应尽量保持对称,避免焊缝集中在同一侧。焊接后的板坯要先检查平整度,再进入成形工序。若板坯本身存在局部鼓包、波浪或明显残余应力,旋压时受力较大的一侧会优先延伸,小端很容易被带偏。对于厚度较大或变径比例明显的工件,预留合理修边余量比一次切到成品尺寸更稳妥。
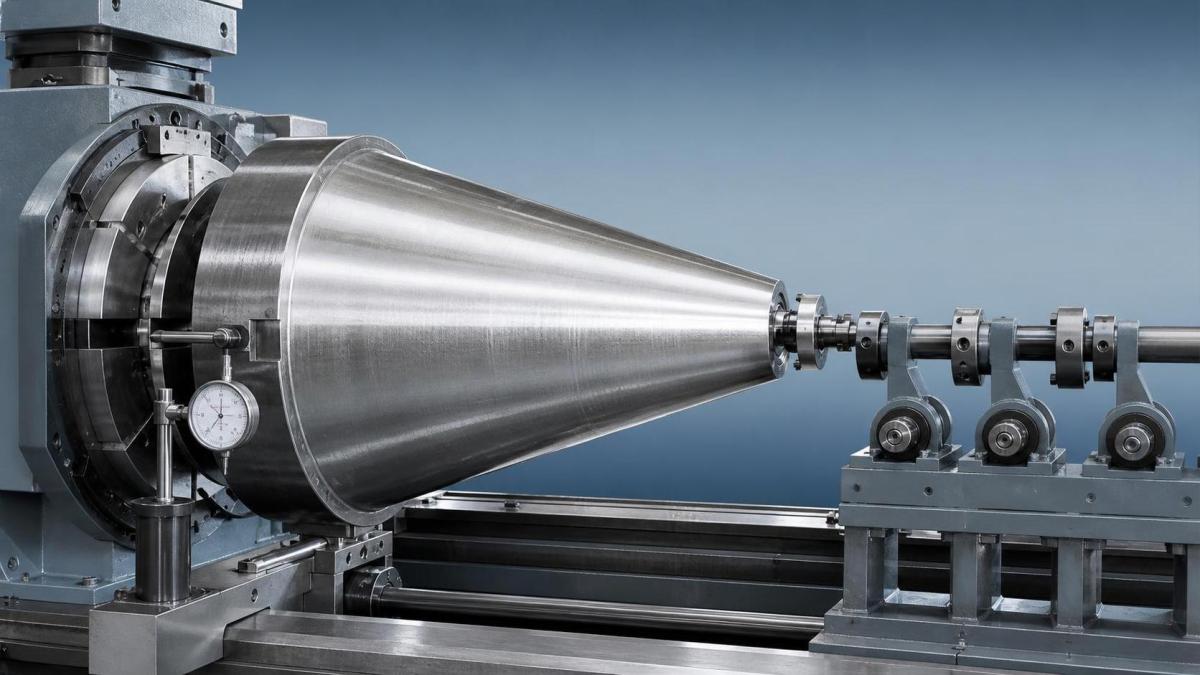
模具、胎具和设备轴线必须在同一条线上
保证同心度的关键,不是把板材“放上去”就开始成形,而是先完成装夹找正。模具中心、压机或旋压设备的回转中心、工件的大端基准圆,应建立同一条控制轴线。装夹后可通过划针、百分表、激光对中或专用测量架检查工件边缘的跳动情况,确认大端初始偏差处于可控范围后再施压。
大口径工件自重较大,吊装落位时容易出现一侧搭靠、另一侧悬空的情况。此时即使中心标记看似对准,板坯也可能处于倾斜状态。应检查支撑点是否均匀受力,压料圈、定位块和托轮是否同步接触。发现局部间隙较大时,应先调整支撑和压紧状态,不宜依靠后续大压力“压回去”。强行校正会留下局部减薄、折皱或锥面不顺等问题。
成形过程要控制两侧变形同步
锥形封头从大端向小端收缩时,材料会沿周向和径向重新分配。若某一侧先进入较大塑性变形,工件轴线就可能向该侧漂移。实际操作中,应采用分道次、对称推进的方式,使每一圈的压下量尽量均衡;遇到锥角较大、板厚较厚或大小端差异较大的规格,更不能一次压入过深。
旋压或模压过程中,可在若干关键道次停机复核:先看大端是否仍与设备中心一致,再测小端口相对基准的偏移量,同时观察锥面是否出现单侧拉薄、局部起皱或不均匀回弹。小端偏移刚出现时,通常还可以通过调整托轮高度、压头运行轨迹或局部校形进行修正;待工件完全定型后再校正,往往会牵动圆度和锥角。
焊后收缩也可能重新拉偏轴线
有些锥形封头在成形后还需组焊直边、接管段或法兰过渡部位。焊缝若连续集中施焊,热输入会使一侧收缩更明显,原本合格的同心度可能发生变化。较稳妥的做法是采用对称分段、间隔施焊,并在焊前用工装保持端口位置。焊后应待温度稳定后再复测,不能在高温状态下直接判定**终尺寸。
检测时至少看四个位置
仅用卷尺量两侧距离,难以判断真正的同轴关系。大口径变径封头可结合现场条件采用平台测量、拉中心线、专用检具或三坐标方式。无论使用哪种工具,都应围绕同一基准完成以下复核:
- 大端圆度:大端失圆会使后续中心定位失去可靠基础,需先确认其形状状态。
- 小端圆度:小端若已椭圆,即便几何中心位置正确,装配时仍可能产生偏差。
- 端面垂直度:端口斜切会造成视觉上偏心,也会影响与法兰、筒节的贴合。
- 大小端轴线偏移:以大端建立中心后,测量小端中心相对该轴线的偏离,这是同心度判定的重点。
检测**安排在修边前、修边后和焊后各进行一次。修边前发现偏差,仍有较大的调整余地;修边后重点确认端口基准是否被切偏;焊后则用于确认热变形是否超出装配要求。图纸有明确公差时应按图执行,未标注时不宜仅凭肉眼判断,应结合连接件的装配间隙、坡口形式和现场对口要求确定控制标准。
出现偏心后,先判断偏差来自哪里
小端始终向固定方向偏移,多与初始装夹、模具中心或支撑高度有关;成形越往后偏差越大,通常要检查压下量是否失衡、板坯是否存在单侧延伸;焊后才发生明显变化,则应回看焊接顺序和工装约束。若同时伴有锥面局部减薄、褶皱或端口失圆,不应只针对中心位置进行校正,而要重新评估成形路径。
对承压设备使用的锥形封头而言,同心度不仅关系到外观和组装效率,也会影响接管对口、焊缝间隙及局部受力状态。制造时把基准、装夹、成形和检测串成连续控制过程,比在**后一道工序依赖校形更可靠。对于大直径、厚板或结构较复杂的非标变径件,应在投料前确认图纸基准、测量方法及允许偏差,避免不同工序按各自理解操作。
山东金坤封头