山东金坤封头
压力容器封头来图定制前,图纸需确认哪些关键尺寸与公差?
压力容器封头来图定制前,图纸需确认哪些关键尺寸与公差?
压力容器封头来图定制,真正容易出问题的往往不是“能不能做出来”,而是图纸信息是否足以支撑制造、检验和现场组装。项目初期,一张只标注直径、厚度和封头形式的图纸,可能看起来已经具备询价条件;但进入排料、压制、热处理或与筒体对口环节后,坡口方向、成型后厚度、直边长度等细节都可能影响交期与返工风险。
对项目负责人而言,图纸确认不是单纯的技术交接,而是提前划清设计边界、制造边界和装配边界。尤其在设备由多个供应商协同制造时,封头与筒节、法兰、接管以及内件之间的尺寸关系,必须在下料前明确。越早确认,后续越不容易把制造问题变成现场问题。
先确认封头类型与几何基准,不能只看外形轮廓
椭圆、碟形、球形、锥形及各类非标结构,成型方式和重点控制项并不相同。图纸应明确封头类别、结构比例或轮廓参数,而不能仅以“封头”概括。例如椭圆封头通常需要明确长短轴关系;碟形封头则应关注球面半径、折边半径与直边段;锥体结构还应写清锥角、大小端直径及过渡形式。
同样需要先统一的是尺寸基准:标注的直径究竟是内径、外径还是中径?与筒体配焊的一端,以成品内径控制还是外径控制?若筒体由另一家单位卷制,双方各自理解不同,即便尺寸偏差都在各自图纸范围内,也可能出现错边、间隙不均或坡口无法匹配。图样中宜直接写明“与筒体配合端控制内径”或类似要求,并注明测量位置。
对于变径、偏心、带过渡段的非标件,更不能只给三维模型截图。制造方需要可复核的截面尺寸、中心线关系、角度定义和坐标基准。模型适合表达结构意图,工程图则承担公差、检验和交付依据的责任,两者**同步提供。
决定装配质量的尺寸,通常集中在这几个位置
压力容器封头并非只有“口径对上”即可。项目图纸至少应将下列尺寸单独列为核对项:
- 配合端内径、外径及其圆度要求。它直接关系与筒体的组对间隙和错边控制。
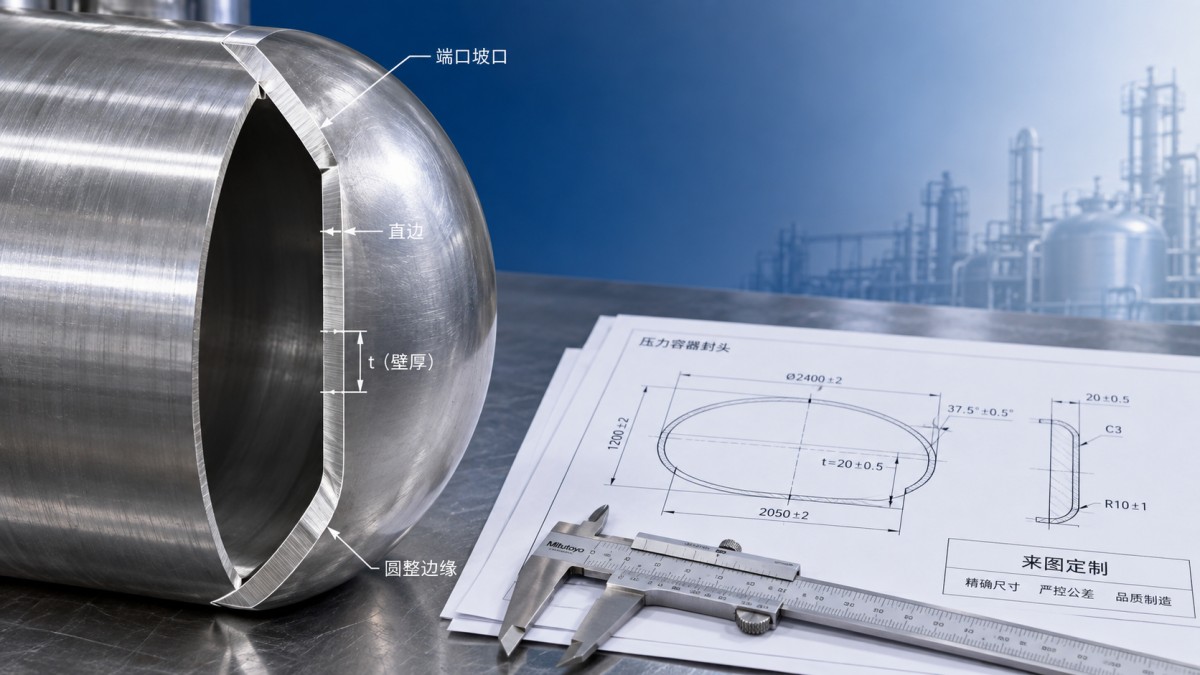
- 直边高度。直边是封头与筒体焊接区域的重要组成部分,短了可能影响坡口和装配,长了又会改变设备总长及材料用量。
- 封头总深度或总高度。应说明是从端面、切线位置还是理论交点起算,避免制造与设计采用不同测量基准。
- 成型后**小厚度。原始板厚不等于成品有效厚度,特别是深拉伸、较大锥角或局部过渡明显的结构,应将关注点落到成型后的实测要求。
- 端面平面度、端口垂直度和周向一致性。这些项目会影响环缝装配,也影响后续法兰、夹具或自动焊设备的使用。
- 接管孔、人孔、吊耳或补强圈定位。若由封头厂开孔,必须给出定位基准、孔径、角度和允许偏差;如果开孔由设备总装阶段完成,也应在图中明确责任边界。
有些项目会把“与现有设备替换安装”作为前提。这类需求尤其要警惕名义尺寸。旧设备图纸、现场实测和当前设计尺寸可能并不一致,直接按历史图制造存在风险。较稳妥的做法,是在下单前确认实际筒体口径、椭圆度、坡口状态及可用装配余量;必要时,让制造图以现场复测数据为依据。
公差不要写得越严越好,要与功能和工艺匹配
封头图纸上的公差常见两种偏差:一种是关键部位没有给出要求,供应方只能按常规制造能力理解;另一种是将所有尺寸都收得很紧,却没有说明功能原因。后者会增加成型、校圆和检验难度,甚至需要改变制造路线,但未必能给设备运行带来对应收益。
更合理的方式,是按功能分层。与筒体对焊的端口尺寸、接管定位、密封配合区域,可提出明确且可测量的公差;不参与装配或不影响内部间隙的外形区域,则可按适用的图样要求或双方确认的制造标准执行。对“圆度”“深度偏差”“厚度负偏差”等表述,也应说明检验方法或验收依据,避免交货时出现同一术语、不同理解。
还要区分理论尺寸与制造尺寸。设计图中标注的理论轮廓,并不自动等于成品每一点都必须严格贴合该轮廓。冷成型、热成型、校形以及材料回弹都会影响**终形状。若项目对内件间隙、保温空间、外部支座干涉有明确限制,应把限制位置和允许范围说清楚,而不是只在总图上保留一个笼统外形。
材料、焊接端与交付状态,往往比尺寸更早影响排产
来图定制时,材料牌号、供货状态、复验要求和材料文件要求应与尺寸图同步确认。不同材料的成型特性不同,厚板、复合板、耐腐蚀材料或有低温使用要求的材料,通常需要结合项目设计条件进一步判断成型、热处理及后续检验安排。仅写“材质按容器用钢”并不足以支持采购和制造。
焊接端细节也不应留到现场决定。图纸需要明确是否预留坡口、坡口形式由谁加工、是否留装配余量,以及端部是否允许后续机加工。若封头与筒体壁厚不同,还要提前考虑过渡处理和组对方式。对于带衬里、堆焊层或复层结构的封头,基层与复层的厚度表达、焊接区域处理方式也应分别明确。
山东金坤封头科技在封头、锅炉管板和波形炉胆等机械零部件制造中,遇到的图纸沟通重点通常并不局限于单件外形。以压力容器用的锥形封头为例,大小端配合直径、锥角、直边、过渡区厚度和接管方向往往需要一起核对;任何一项脱离总装关系单独确认,都可能留下接口隐患。
下单前,项目负责人可要求完成一次“制造可行性对图”
在正式排产前,由设计、采购、设备制造和封头制造方围绕**终图纸进行一次对图,通常比后期修改更有效。重点不是重复确认每一条标注,而是找出哪些参数会改变制造方案:是否需要拼板,封头成型后是否需要机加工,开孔应在成型前还是成型后进行,是否存在运输尺寸限制,检验项目和资料交付清单是否已明确。
如果图纸尚未冻结,也可以先提交设计条件、筒体接口图和关键尺寸表,让制造方反馈需要补充的内容。这样做不代表把设计责任转移给供应商,而是让工艺限制尽早进入项目决策。压力容器封头来图定制的核心,不是尽可能多地标尺寸,而是让每个关键尺寸都有明确基准、每项严格公差都有实际用途,并使**终交付件能够顺利进入下一道装配工序。
山东金坤封头