山东金坤封头
反应釜压力容器封头如何兼顾搅拌载荷、耐腐蚀与清洗需求?
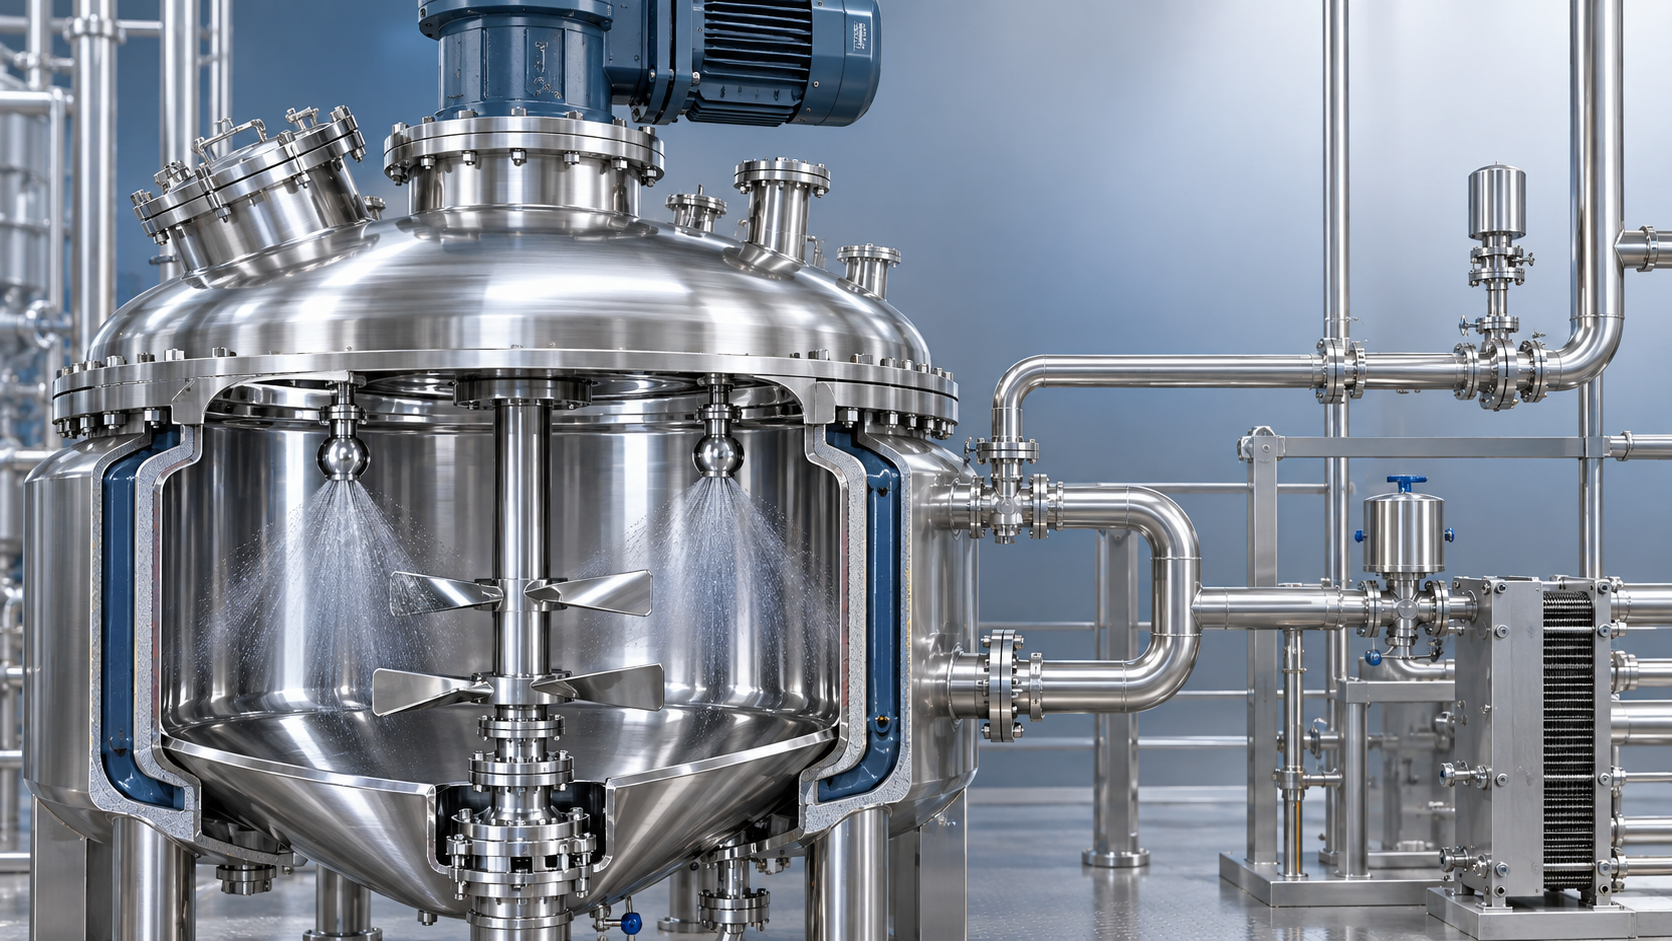
反应釜封头的难点在于,内压计算合格并不等于设备在运行中可靠。搅拌器启动、变频调速、物料黏度变化和轴系偏心,会把交变载荷传递到封头、夹套连接区及顶部开孔周边;腐蚀介质又会削弱局部壁厚与焊缝耐久性;而清洗死角会带来残留、交叉污染或清洗时间延长。结构、材料和制造要求必须围绕同一组工况确定,不能分别孤立处理。
先区分压力载荷与搅拌附加载荷
封头承受的内压以均匀膜应力为主,搅拌载荷却常集中在传动装置附近。顶入式搅拌结构中,减速机、机封和支座的重量形成持续竖向载荷;桨叶转动产生的径向力、扭矩及振动,则会使中心开孔、补强区和封头过渡区承受循环应力。物料越黏、固含越高,或搅拌桨距离釜底越近,这种附加载荷越不能按普通接管载荷简单估算。
选型时应把搅拌机的安装方式、轴承布置、轴封形式、**扭矩、启停频次和允许振动条件一并提交。仅给出容积、设计压力和温度,制造端难以判断中心区域是否需要增厚、加补强板,或调整开孔位置。尤其是大直径顶开孔,开孔削弱与局部刚度不足可能同时出现;单纯增加名义厚度未必有效,补强结构的形状、焊接过渡和载荷传递路径同样决定疲劳表现。
封头形状要为载荷路径和排净服务
椭圆形封头的受力分布较平顺,常适合同时承受内压和顶部搅拌装置载荷的反应釜。碟形封头边缘区域曲率变化较明显,接管、支座或夹套结构靠近过渡区时,应关注局部应力叠加。锥形或带偏心过渡的结构更利于某些排料布置,但锥段与筒体、封头间的连接部位需要避免形成突变刚度,否则搅拌振动会在焊接接头附近反复放大。
底部封头的判断重点与顶部不同。对于含颗粒、易沉积或高黏物料,低点排净、出料口位置和桨叶底隙往往相互制约。封头越深,桨叶覆盖范围和清洗喷射角度需重新校核;封头过浅,则可能造成物料在周边滞留。排料口不宜只按工艺管径确定,还应核对阀门连接后是否形成低洼积液区,以及清洗液能否从**点进入、沿内壁覆盖后由**点排出。
耐腐蚀材料不能只看介质名称
“酸性”“碱性”或“含氯”不足以完成材料判断。介质浓度、温度、含水量、溶解氧、杂质离子、停留时间以及清洗液都会改变腐蚀机制。有些介质在常温储存时影响有限,升温反应或蒸汽清洗阶段却会对母材、热影响区和焊缝表面提出更高要求。若存在固体颗粒和高速搅拌,还应同时考虑冲刷磨损,单靠提高耐蚀等级不能解决磨蚀造成的局部减薄。
可采用整体耐蚀材料,也可采用复合板或内衬方案,但不同方案的制造关注点不同。整体材料需要控制成形后的表面状态和焊接热输入;复合结构则要明确复层厚度、封边形式、接管端部处理及后续修补边界。内表面如有衬里、喷涂或覆层,搅拌轴封、测温套管、视镜座等穿透部位必须形成连续的防腐界面,避免介质沿夹层或缝隙渗入。
用于封闭压力容器两端的压力容器封头,其材料复验、成形减薄、焊材匹配和表面处理应在同一技术条件中写明。仅规定主体材质而未限定内表面粗糙度、酸洗钝化需求或焊缝打磨要求,后续往往会在清洗验证阶段暴露问题。
清洗需求会反过来改变结构细节
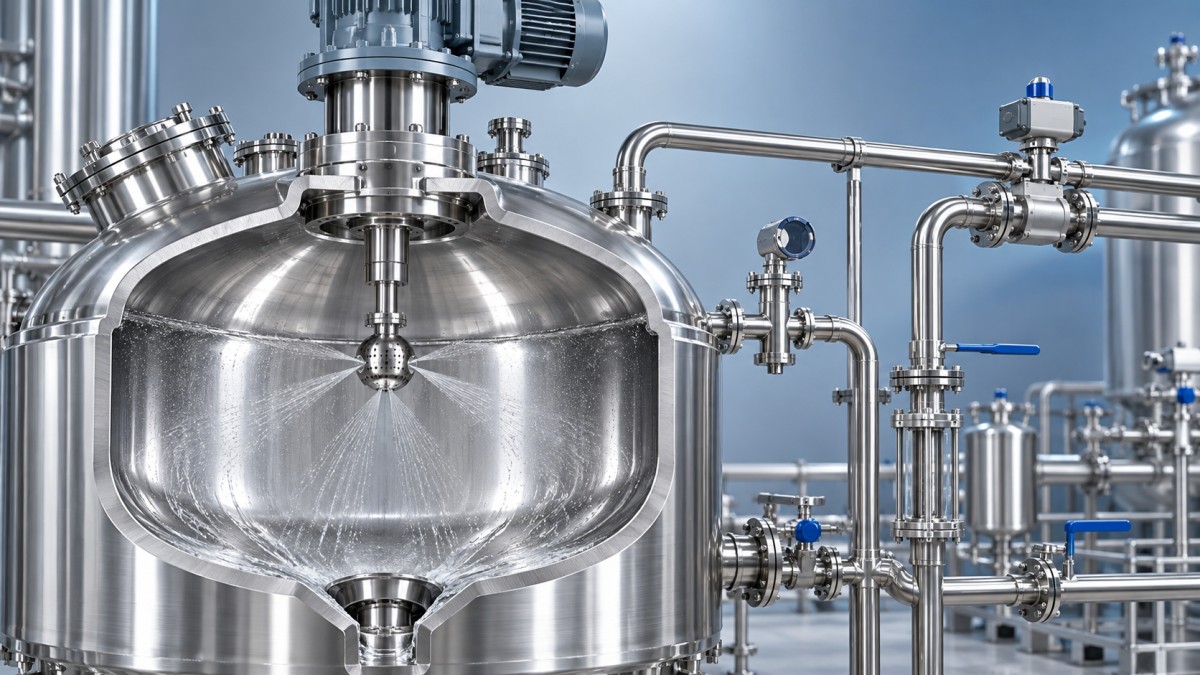
反应釜内部并非表面越光滑就越容易清洗。真正影响清洗效果的是喷射覆盖、液体排放和隐蔽缝隙。封头内壁与筒体环焊缝应平顺过渡,接管内伸、补强圈边缘、支耳根部以及夹套连接区域,都要检查是否形成喷淋阴影。对需要在线清洗的设备,清洗球或旋转喷头的位置应结合封头曲面、喷射半径和内部构件遮挡布置,不能等设备完成后再依靠延长清洗时间补救。
焊缝余高、咬边、飞溅和未清理的临时工装痕迹容易挂料,也会成为腐蚀起点。对于卫生要求较高或物料易结晶的场合,内焊缝宜按约定进行打磨整平,并保留能够追溯的焊接与表面处理记录。这里需要避免一个常见误判:外观平整不代表无清洗死角,仍应结合内部搅拌桨、挡板、盘管和测量元件的实际位置查看排液路径。
制造与验收应提前锁定的接口
封头成形后,壁厚分布会随材料、曲率和加工方法发生变化,中心区、过渡区及开孔附近不应只按下料厚度判断。涉及搅拌载荷时,应明确成形后测厚位置、开孔加工时点及补强件安装顺序。先开孔再成形、成形后开孔或焊后机加工,会带来不同的尺寸控制与变形风险,需要与整体制造路线匹配。
- 将设计压力、设计温度、介质组成、真空或外压工况与搅拌机参数放入同一份技术资料,避免封头和传动装置分别选型后出现接口不匹配。
- 明确接管方位、法兰密封面方向、吊耳位置及运输支撑方式。薄壁大直径封头在运输中受局部顶撑,可能产生影响安装同轴度的变形。
- 对内表面质量设定可检验的要求,包括焊缝处理范围、不得保留的缺陷类型、清洗后的排净状态,以及耐蚀层修补后的检查方式。
安装阶段还应复核搅拌轴与设备中心线的同轴度、支座刚度及管道外载荷。封头开裂、机封寿命缩短或运行振动偏大,有时并非封头本身强度不足,而是设备找正偏差、管道拉力或支架沉降将额外弯矩施加到了顶部结构。把这些边界条件在设计、制造和安装之间闭合,封头才能同时满足承压、耐蚀和可清洗的长期要求。
山东金坤封头