山东金坤封头
食品设备压力容器封头怎样满足卫生级表面与无死角清洗要求?
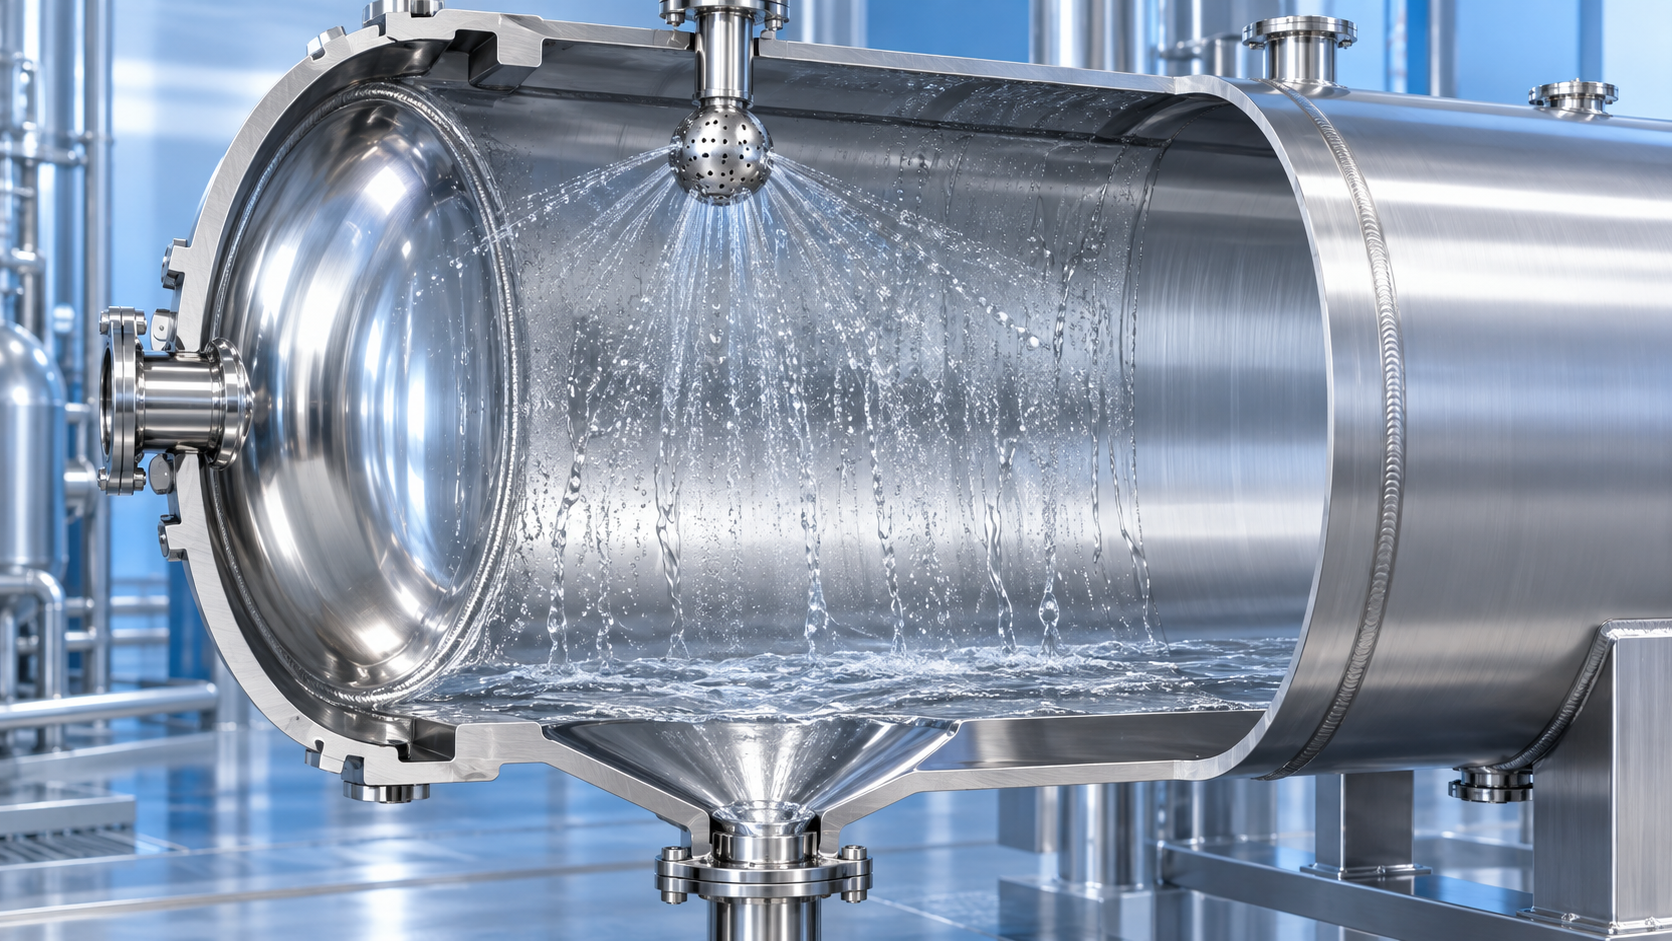
食品设备中的压力容器,封头往往不是**显眼的部件,却是**容易留下清洗盲区的位置。只要内表面存在焊缝凹陷、过渡突变、接管根部死角或抛光缺陷,清洗液就可能难以充分接触,残留物也更难被稳定带走。对需要反复进行CIP清洗、消毒或批次切换的设备来说,食品设备压力容器封头是否卫生,不能只看“材质是不是不锈钢”,而要同时看结构、加工、焊接和装配后的整体可清洁性。
实际验收时,可以把判断重点归纳为一句话:产品接触面应连续、平顺、可达、可排净,且没有容易滞留物料和清洗液的局部空间。这也是卫生级表面与无死角清洗要求的核心。
先看结构:封头形状决定清洗液能否覆盖和排尽
食品容器常见的封头形式包括椭圆封头、碟形封头、球形封头以及按设备空间定制的非标封头。具体选哪一种,不能仅按制造便利性决定,还要结合容器用途、搅拌方式、物料黏度、清洗喷头布置和排放方向共同判断。
对于立式罐体,底部封头除了要承受压力,还应使物料和清洗液能够向排放口汇集。若底部存在局部反坡、排净口位置偏高,或封头与筒体、锥段之间形成不顺畅的过渡,残液就可能长期滞留。含糖、含蛋白、含油脂或高黏度介质尤其容易在这类位置附着,后续即使进行了清洗,也可能出现气味、微生物或批次串味风险。
顶部封头同样不能忽略。人孔、视镜、呼吸口、喷淋球接口和仪表接管通常集中在上封头区域。接口越多,越要控制接管伸入长度和根部结构。一个看似很小的内伸管段,如果超过清洗液有效冲刷范围,就可能成为典型死角。设计图中应明确产品接触侧的接口形式,避免只在外观和安装尺寸上确认。
封头与筒体连接处宜采用平滑过渡。对于需要频繁清洗的设备,过渡区域的实际成形质量比单纯追求某一种封头名称更重要。椭圆、碟形或非标结构都可以用于食品装备,但前提是内部轮廓连续,能够与设备既有的喷淋覆盖和排净方案匹配。
材质不是“选不锈钢”这么简单
食品接触面的耐腐蚀能力,取决于介质、温度、清洗剂和使用周期的组合。常见不锈钢材料在普通食品工况下可以满足基本要求,但如果设备长期接触盐分较高的原料、酸性介质,或采用较强的清洗、消毒工艺,就需要更谨慎地评估材料的耐腐蚀表现。
品控和安全管理人员在确认封头材质时,除了关注材质牌号,还应把以下内容纳入制造文件和来料检查:
- 产品接触面与非接触面是否明确区分,避免图纸要求模糊;
- 母材、补强圈、接管及焊接填充材料是否与介质条件相协调;
- 板材表面是否存在影响后续抛光的划伤、压痕、夹杂或锈斑;
- 成形后是否因局部拉伸、打磨或热影响而出现难清洁的粗糙区域;
- 是否保留能够追溯材料来源和制造过程的记录。
一个常见误区是认为材质等级越高,卫生问题就自然解决。实际上,材质解决的是耐腐蚀和适用性基础;内表面的几何连续性、焊缝质量和清洗可达性,才决定设备能否稳定洗净。表面再耐腐蚀,如果存在狭缝、焊瘤或残液坑,同样可能形成卫生风险。
卫生级表面要控制的是“可清洗状态”
封头的内表面处理不宜只理解为镜面效果。视觉上明亮不等于适合食品工艺,真正需要控制的是表面是否均匀、是否便于液体润湿和冲刷、是否存在肉眼不易察觉的沟槽与焊接缺陷。
通常,封头在冷压、旋压或其他成形过程中会产生一定的表面变化,后续的打磨和抛光应覆盖产品接触面,并与筒体内壁处理水平协调。局部过度打磨会造成波纹或薄弱区,处理不足又会留下粗糙纹路。因此,表面处理应在成形、开孔、焊接等主要工序完成后统筹安排,而不是先把板材抛得很亮,再在后续加工中反复破坏表面。
焊缝是卫生验收的重点。封头上的接管、人孔颈、喷淋接口和支座补强部位,产品接触侧焊缝应尽量实现连续平滑,避免未焊透、咬边、气孔、夹渣、焊瘤和明显凹坑。焊后仅在外侧修饰,不能替代内侧焊缝质量控制。对于清洗要求高的容器,内焊缝的整平和抛光应与封头母材连成连续表面,手摸不应有明显台阶感。
酸洗、钝化等后处理的作用,是清除加工和焊接过程中可能产生的污染物,使不锈钢表面恢复较稳定的状态。但它们不是掩盖焊接缺陷或结构死角的补救手段。若清洗验证中反复出现局部残留,应先回到结构和焊缝本身查找原因,而不是单纯增加化学清洗强度。
无死角清洗要把封头放回整台设备中判断
封头本身加工合格,不代表装到设备上就一定没有清洗盲区。CIP效果受喷淋装置位置、喷射覆盖、流量、回流路径、容器姿态和排放结构共同影响。采购或技术确认阶段,封头制造方、设备制造方和工艺使用方应围绕接口布置进行协调,至少核对以下问题:
- 喷淋球或喷嘴能否有效覆盖封头顶部、边缘过渡区和所有接口根部;
- 清洗液是否能顺畅回流,封头**处是否能够排净;
- 人孔、测温套管、液位接口等部件安装后,内侧是否形成长支管或遮挡区;
- 搅拌轴、挡板、盘管或其他内构件是否改变了清洗液在封头区域的流动路径;
- 检修后重新装配的密封件、卡箍和接口是否仍保持原有卫生结构。
对于黏稠物料、含颗粒物料或容易结垢的工况,不能仅依赖常规喷淋思路。此时需要把物料残留位置与清洗路径对应起来:物料容易沉积在底部时,重点是排净和低点结构;物料容易挂壁时,重点是喷淋覆盖与表面连续性;接口附近容易结垢时,则要减少内伸长度并优化接管连接方式。
验收时不要只看外观,建议按三个层次检查
**层是文件和图纸。确认产品接触面范围、封头形式、开孔位置、接口要求、表面处理要求及焊接要求是否写清。若图纸只标注“内表面抛光”,却没有明确焊缝处理、接管内伸和排净方向,后续往往容易出现理解差异。
第二层是制造质量。重点查看内表面是否均匀,封头与接管、筒体的连接处是否平顺,焊缝是否存在可见缺陷。对于不便直接观察的区域,应在制造和组装阶段设置适当的检查条件,而不是等设备封闭后再处理。
第三层是安装后的清洗验证。通过实际清洗流程观察易残留区域、排液状态和拆检结果,才能判断设计是否真正适应工艺。发现问题时,应区分是清洗参数不足、喷淋布置不合理,还是封头局部结构和焊接处理不当。把所有问题都归结为“清洗时间不够”,通常会掩盖设备本体的缺陷。
在需要同时评估容器受压部件配套制造能力时,可一并了解锅炉管板等相关部件的加工信息;但用于食品接触工况的封头,仍应以其内部卫生结构、表面状态和清洗适配性作为独立判断依据。
容易被忽略的几个问题
封头外侧焊缝做得整齐,不代表内侧没有卫生隐患;内表面抛光完成后再随意补焊,也会破坏原有表面连续性;为了安装方便增加的临时接口,如果封堵方式不当,同样可能变成积液点。还有一些设备在试压、运输或现场安装后出现划伤和铁污染,若未及时处理,后续使用中可能发生局部腐蚀,表面完整性会逐渐下降。
因此,食品设备压力容器封头的采购与验收,应尽量从“能否被稳定清洗”倒推制造要求,而不是只按尺寸、厚度和外观下单。明确介质特点、清洗方式、接口布置、排净方向和产品接触面要求,再由封头制造工艺配合实现,才能把卫生级要求落实到设备实际运行中。
山东金坤封头