山东金坤封头
制药设备压力容器封头的材质证明与表面处理如何验收?
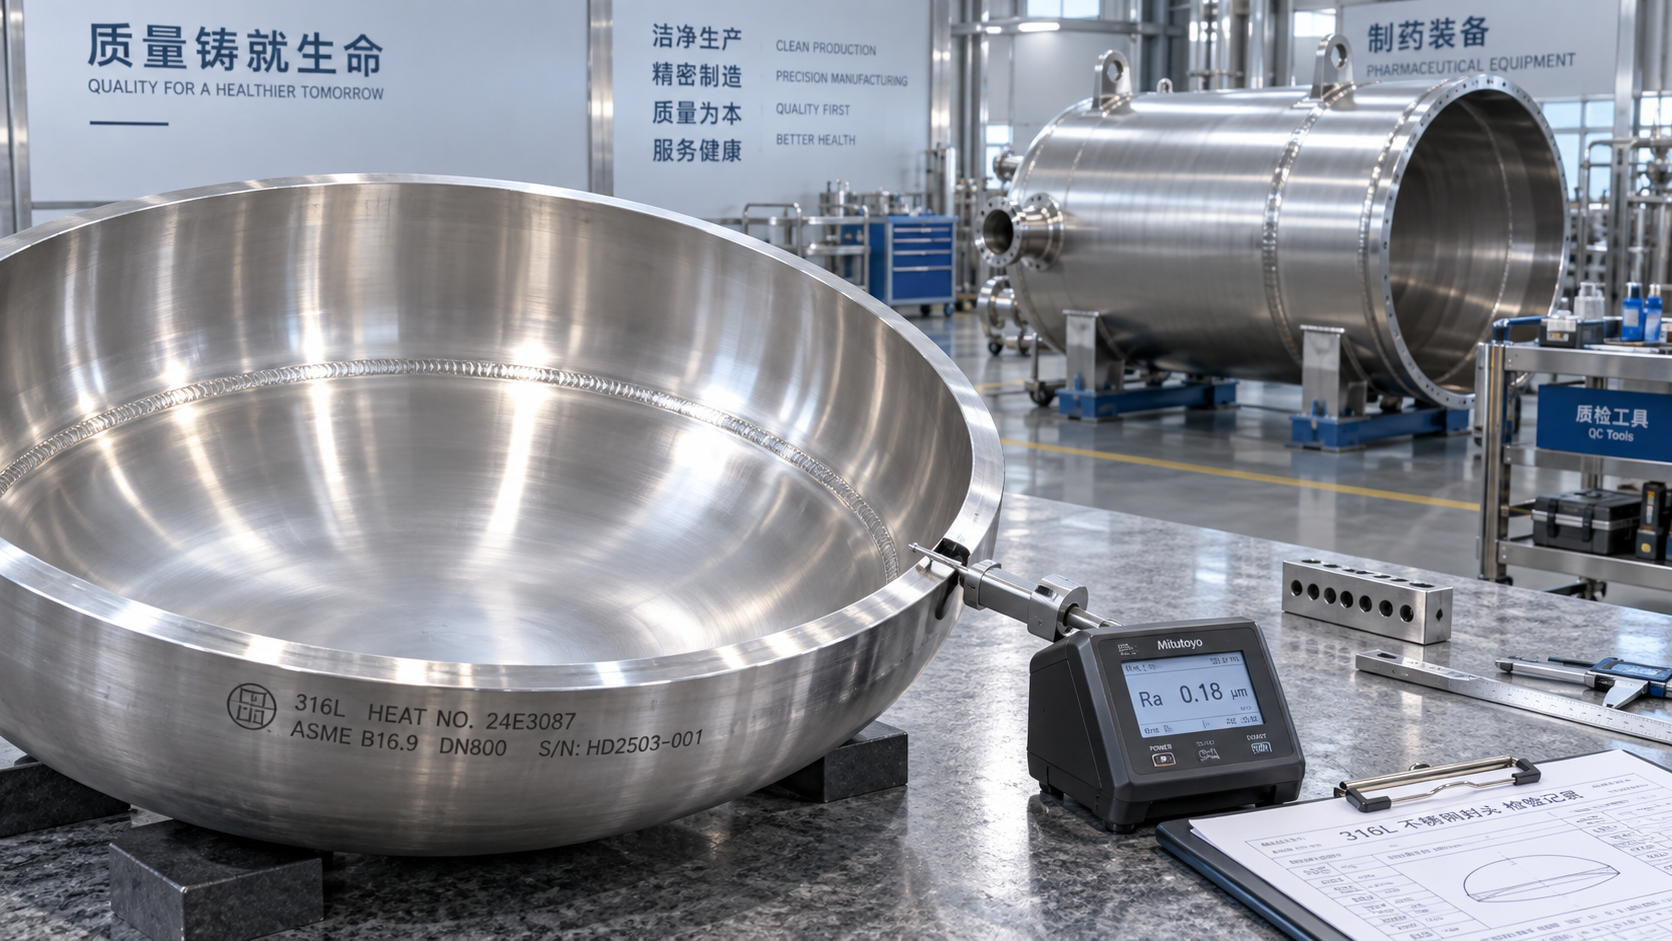
制药设备压力容器封头的材质证明与表面处理如何验收?
在制药设备制造现场,封头往往处于容器的“末端位置”,却不能被当作普通外购件简单签收。它既承受内压、真空或交变载荷,也可能直接接触药液、纯化水、清洗介质和蒸汽。一次材质代用未识别、一道焊接热影响区未处理干净,后续都可能演变为点蚀、清洁死角、异物风险,甚至影响压力容器投用手续。
对品控人员和安全管理人员而言,制药设备压力容器封头验收的重点,不是只看“有没有材质单”或“表面亮不亮”,而是确认文件、实物、制造过程和设计要求能否相互对应。尤其是不锈钢封头,其耐腐蚀表现与牌号、炉批、成形状态、焊接处理及**终表面状态密切相关,任何一项断链都不宜轻易放行。
先核对“这块钢从哪里来”:材质证明不能只看牌号
封头到货时,供方通常应提供原材料质量证明文件、封头制造检验记录及必要的无损检测资料。验收人员应从采购订单、图纸技术条件或压力容器设计文件出发,逐项核验,而不是仅凭一张写有“304”或“316L”的材质证明就完成确认。
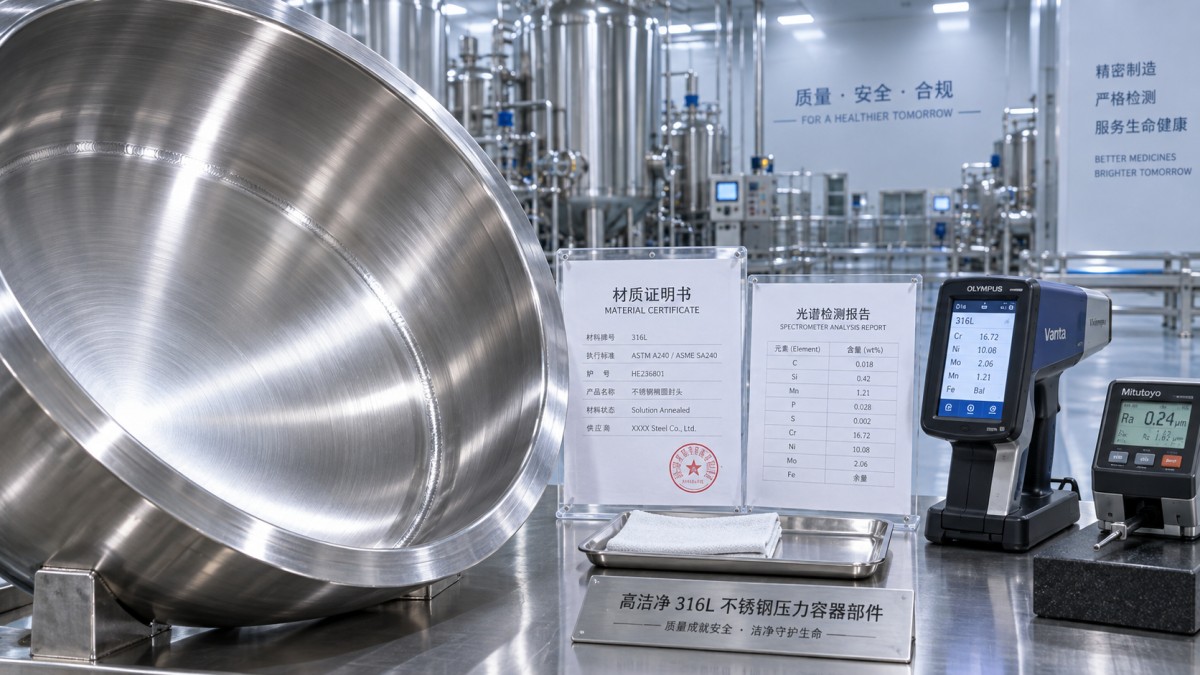
材质证明的核心,是建立可追溯关系。文件中的材料牌号、规格、炉批号、批号、供货状态、化学成分和力学性能,应与封头本体标识、下料记录或制造流转卡相对应。对于采用拼板成形、分瓣制造或有焊接接头的封头,还应分别追溯各板材来源,避免不同炉批材料混用后无法还原。
- 牌号与设计一致:常见奥氏体不锈钢如06Cr19Ni10、022Cr17Ni12Mo2等,其适用性不能只按习惯判断,应以图纸和介质条件为准。含氯离子介质、清洗液浓度、温度及停留时间,都会影响选材判断。
- 化学成分要看关键元素:对低碳不锈钢,应关注碳含量;对含钼材料,应核对钼元素是否满足材料标准和订货要求。不能用普通不锈钢文件替代低碳或耐蚀等级更高的材料文件。
- 力学性能与交付状态匹配:封头经冷成形后,材料状态可能发生变化。设计文件若对成形率、热处理、恢复性能或冲击性能有要求,证明文件和制造记录应能说明其符合性。
- 第三方复验按风险决定:对关键设备、首次合作批次、高合金材料或文件存在疑点的情况,可进行光谱分析(PMI)复核。PMI适合确认主要合金元素,不等同于完整质量证明,二者不能互相替代。
值得注意的是,“材质证明齐全”不代表实物一定无误。现场**常见的问题,是标识在抛光、酸洗或运输中被擦除,随后又以口头说明代替追溯。遇到这类情况,应要求供方补充可验证的追溯记录,必要时隔离待判,而不是在入库单上留下模糊备注。
成形后的材料状态,也应纳入验收视线
压力容器封头通常经历旋压、冲压、冷旋压、热压或分瓣组焊等工序。成形会带来减薄、残余应力和局部组织变化,因此验收不能把注意力全放在原板材质证明上。品控人员应结合图纸查看封头的内径、深度、直边高度、厚度及减薄情况,并确认是否存在折皱、鼓包、划伤、压痕、分层等影响承压能力或清洁性的缺陷。
对于承担压力边界的封头,制造与验收通常还应满足设计文件以及现行压力容器相关法规、标准的要求,例如材料代用审批、焊接工艺评定、无损检测和**终检验等。具体采用何种标准、检测比例及合格级别,应以设备类别、设计条件、合同约定和项目文件为准,不能将一般行业经验直接套用到所有制药容器。
表面处理验收:不是越亮越好,而是要干净、均匀、可清洁
制药设备中的不锈钢封头,内表面通常比外表面更值得仔细检查。镜面般的视觉效果并不天然代表卫生性能;如果存在磨削方向杂乱、焊缝余高突变、酸洗残留或局部发黑,后续清洗仍可能困难。验收时应把“外观好看”转换成可判断的项目。
一是看表面完整性。内表面不应有肉眼可见的裂纹、夹杂、凹坑、明显拉伤、锐边及难以清洗的焊接飞溅。封头与筒体连接区域、接管开孔周边、过渡圆角和翻边部位,是**容易被忽略的位置,应在足够照明下近距离检查。
二是核对粗糙度要求。Ra值并不存在适用于所有制药设备的单一“**数值”,不同介质、不同清洗方式、是否直接接触产品,以及企业验证要求均会影响指标设定。验收时应以图纸、URS、设备技术协议或企业内控标准为依据,确认检测位置、仪器状态和测量方向。仅提供一处粗糙度读数,通常不足以代表整只封头,特别是经旋压成形后表面纹路明显的产品。
三是确认酸洗、钝化或电解抛光等处理的过程证据。机械抛光后的不锈钢表面可能残留游离铁、磨料或热变色层;焊接区域若未充分处理,耐蚀性往往弱于母材。供方应说明采用的处理方式、适用区域及清洗状态。验收时可重点观察是否有黄褐色热色、白斑、水迹、酸液残留和局部色泽不均。对高洁净工况,必要时可按项目要求增加铁离子污染、钝化效果或清洁度相关检查。
把文件、表面与焊缝放到同一张验收清单里
实际工作中,封头常与筒节、法兰或接管组成部件后交付。此时**容易出现的偏差,是母材材质正确,但焊材、焊接工艺或焊后处理与要求不匹配。因此,除了封头本体,验收清单还应覆盖焊缝编号、焊材牌号、焊工记录、无损检测报告、返修记录及酸洗钝化记录。对于内表面焊缝,应特别关注是否打磨平顺、是否存在未清除的氧化色和是否形成明显台阶。
这种“整体看待压力边界”的方式,同样适用于锅炉及热工装备。比如锅炉回燃式管板在回燃式结构中承担连接与受热作用,其材料追溯、焊接质量和表面状态也需要与设备设计要求联动核查。虽然锅炉与制药容器的洁净要求不同,但“文件可追溯、实物可验证、过程可复核”的质量逻辑是一致的。
几个容易造成误判的验收情形
“有材质单就可以不做复核”:对于常规、来源稳定的批次,可按质量体系实施文件审核;但高风险设备或标识异常件,仍应保留复验和隔离机制。
“表面光亮就是抛光合格”:光亮可能来自临时抛光,也可能掩盖局部缺陷。粗糙度、焊缝过渡、清洗残留和处理记录应共同判断。
“外表面没问题,内表面可以抽看”:制药设备真正面对工艺介质的是内表面。抽检范围、观察工具和验收角度应优先覆盖内壁及几何过渡区。
“不锈钢天然不会生锈”:不锈钢并非**耐腐蚀。铁污染、氯离子环境、焊接热影响区和钝化不足,都可能降低其表面耐蚀能力。
验收结论应写清“是否可放行”
一份有效的验收记录,不应只写“合格”二字。建议明确封头编号、材质炉批、文件核验结果、尺寸与外观检查结果、表面处理状态、粗糙度数据、异常项及处置意见。对暂不影响安全但需要整改的项目,也应注明复验节点和关闭依据。
制药设备压力容器封头的验收,本质上是在设备安装前把风险尽量留在可纠正的阶段。材质证明保证“用的是什么”,表面处理决定“能否长期洁净使用”,而完整的追溯与记录,则让每一次放行都经得起后续审查。对品控和安全人员来说,这份严谨不是增加流程,而是在为设备稳定运行守住一道看得见、也经得起追溯的边界。
山东金坤封头