山东金坤封头
大直径压力容器封头制造难点:成形精度与壁厚均匀性控制
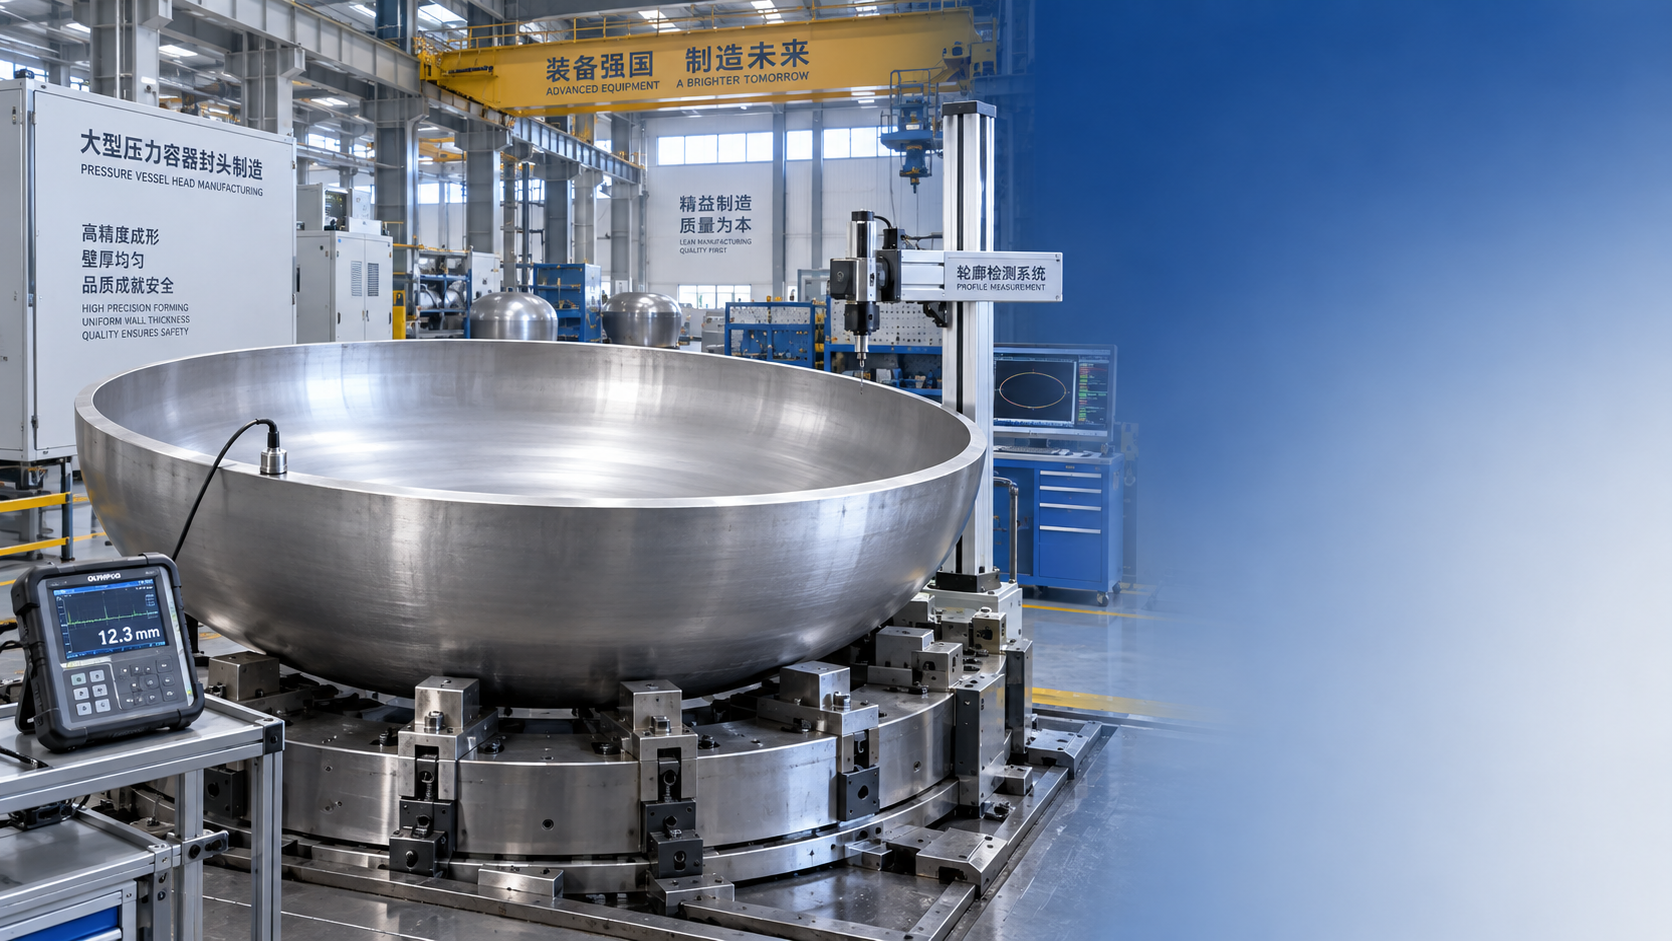
大直径压力容器封头的验收不能只看外形是否“圆整”。封头承担端部封闭和传递内压载荷的作用,直径增大后,局部几何偏差、减薄区位置以及坡口周边的残余变形都会被放大。成形精度与壁厚均匀性需要放在同一工艺链中判断:前者决定与筒体、法兰或附件的装配关系,后者决定承压截面的实际裕量,两者又会共同受到材料状态、模具曲面、加热制度和整形方式影响。
成形精度不能只用直径偏差判断
对于椭圆、碟形或球形结构,封头的名义直径合格,并不表示轮廓已经满足设计要求。大直径工件在旋压、模压或分瓣拼焊后,常见的问题是过渡区曲率不连续、直边段长度不稳定、局部失圆以及中心区域鼓包或塌陷。这些偏差有时在平放状态下不明显,吊装、立放或与筒体组对后才表现为间隙变化。
检测时应把几何控制拆开观察。周边直径和圆度反映接口匹配性;总深度和直边高度影响容积及组对尺寸;母线轮廓偏差则反映受力曲面是否偏离设计形状。尤其是封头转角区,若曲率变化过急,后续焊接产生的收缩会使局部应力集中趋势更加明显。仅用卷尺测几个点,容易遗漏环向波浪和非对称变形。
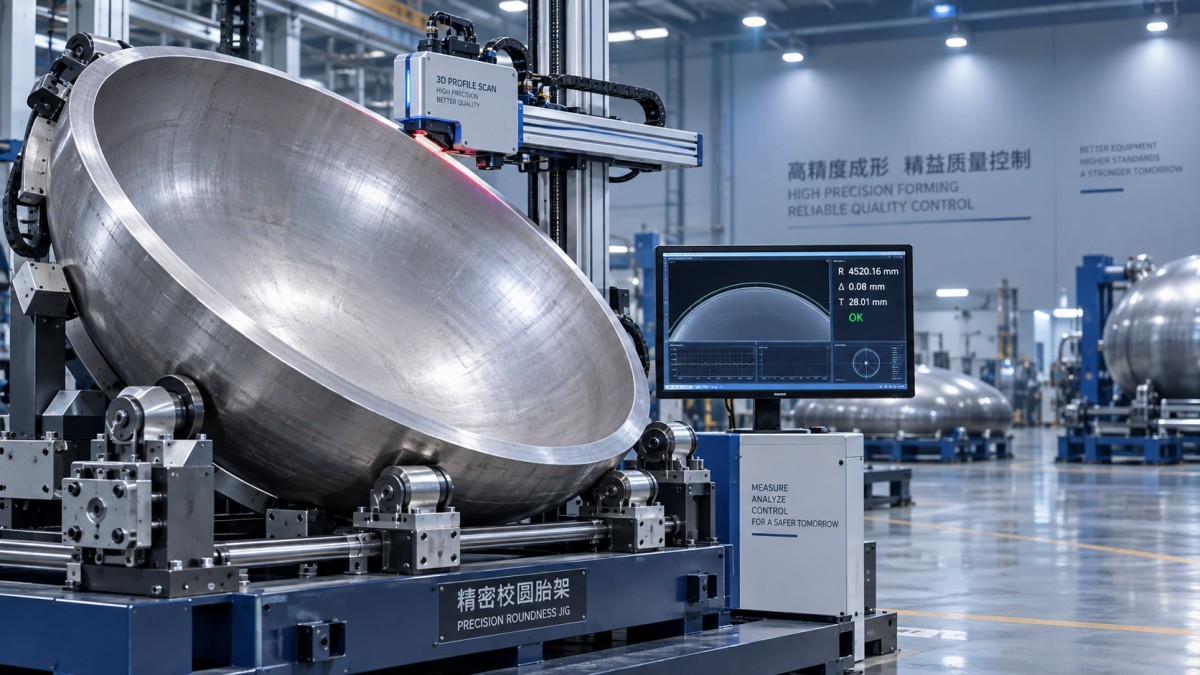
大尺寸工件还会出现测量基准不一致的问题。封头放置在胎架上时,胎架支点、工件自重和环境温差都可能改变测量结果。更可靠的做法是明确测量姿态、基准环和测点布置,将实测轮廓与设计曲线或样板进行对应,而不是把不同状态下取得的尺寸混在一起比较。对需要与既有筒体现场组装的部件,筒体实际椭圆度、端口坡口形式和组对余量同样应提前纳入尺寸协调。
减薄集中在何处,取决于金属流动路径
壁厚均匀性不是简单要求各处厚度接近原板厚。冷成形过程中,板料由平面向曲面转变,材料会沿径向和切向重新分配;热成形则同时叠加高温屈服、氧化烧损和冷却收缩。减薄位置与封头型式、坯料尺寸、压边条件和变形量有关,常出现在转角半径较小、拉伸变形较集中的区域,也可能在边缘修整后因预留不足而暴露出来。
同样的局部薄区,成因并不完全相同。若薄区呈连续环带,往往需要追溯模具圆角、压边阻力或单道次变形量;若厚度沿某一方向明显不对称,则应检查板材初始厚度横向差异、坯料对中、设备受力偏载和加热均匀性。分瓣成形后再组焊的结构,还要区分母材成形减薄与焊接坡口加工造成的截面削弱,二者对应的控制手段不同。
原材料的厚度公差不能替代成品测厚结论。采购厚板时,即使板材平均厚度满足要求,也应关注边部与中部的厚度分布、轧制方向性能以及表面缺陷清理后的剩余厚度。若设计厚度接近成形工艺的减薄边界,后续依靠局部补焊或简单整形并不能从根本上恢复承压截面的连续性。
工艺路线决定偏差能否被稳定控制
大直径封头常采用整体压制、旋压成形、分段压制后拼焊,或先预成形再整形的路线。路线选择不能只按直径判断,还应结合材料牌号、板厚、封头曲面、单件重量和后续热处理要求。整体成形减少了纵向拼接带来的几何协调问题,但对设备吨位、模具刚度和坯料质量提出更高要求;拼焊结构便于处理超大规格,却增加了瓣片展开、焊缝收缩和整体校圆的控制难度。
冷成形的优点是尺寸重复性较好,但高强度材料或较厚板在较大变形后,回弹会使深度、口部直径和过渡区轮廓发生变化。过度依赖末道整形,可能改善外观,却会在局部引入新的压痕或厚度波动。热成形能够降低变形抗力,但温度场不均会使不同区域流动速度不同,形成偏心、局部起皱或轮廓漂移。加热温度并非越高越容易控制,材料组织要求、保温时间和出炉后的转运节奏都必须与成形节拍匹配。
整形工序的作用与边界
整形适合修正小范围轮廓偏差、口部失圆和直边段不均,但它不是解决所有前序问题的补救手段。当封头存在明显鼓包、深度不足或大面积减薄时,应先确认是坯料展开、主成形模具还是工艺参数造成,再决定是否返工。反复校形会累积塑性变形,某些材料还需评估加工硬化及后续热处理对尺寸稳定性的影响。
作为压力容器端部封闭部件,压力容器封头的坡口加工也应与几何检验联动。若在未完成校圆前先加工坡口,后续整形可能改变钝边、角度和端面平面度;若等到组对现场才发现口部椭圆,则容易以强力矫正方式消除间隙,使焊接拘束度升高。较合理的顺序是先完成主要成形与稳定化处理,确认接口区域尺寸后再进行**终机加工。
厚度检测需要覆盖高风险区域
抽测点过少时,**容易把“平均厚度足够”误判为“壁厚均匀”。测厚布点应覆盖顶部、过渡区、直边段、口部以及与拼接焊缝相邻的区域,并在环向设置足够的比较点。对旋压件,还应沿金属流动方向布置测线;对分瓣拼焊件,应分别记录瓣片中部、焊缝两侧和交汇区域的厚度。测量前应清除氧化皮、飞溅物和影响探头耦合的表面附着物,避免把表面状态误当作厚度异常。
无损检测与厚度测量也不能互相替代。表面及内部缺陷检测回答的是材料连续性问题,超声测厚反映的是剩余截面;轮廓扫描则用于识别几何偏差。把三类结果对应到同一坐标或基准上,才能判断薄区、焊缝和曲率突变是否重合。若这些位置叠加,即便单项结果尚未超出控制范围,也应进一步核对设计计算假设和工艺记录。
**终交付前,除成品尺寸外,成形前板厚、成形道次、加热或整形记录、关键部位实测结果及坡口状态应保持可追溯。大直径封头的问题往往不是某一个尺寸突然失控,而是多个微小偏差在组焊、热处理和服役载荷下相互叠加。将轮廓精度、壁厚分布和接口状态放在同一评价逻辑中,才能避免只凭单一合格数据作出过早判断。
山东金坤封头