山东金坤封头
厚壁压力容器封头加工为何易出现减薄,如何制定验收标准?
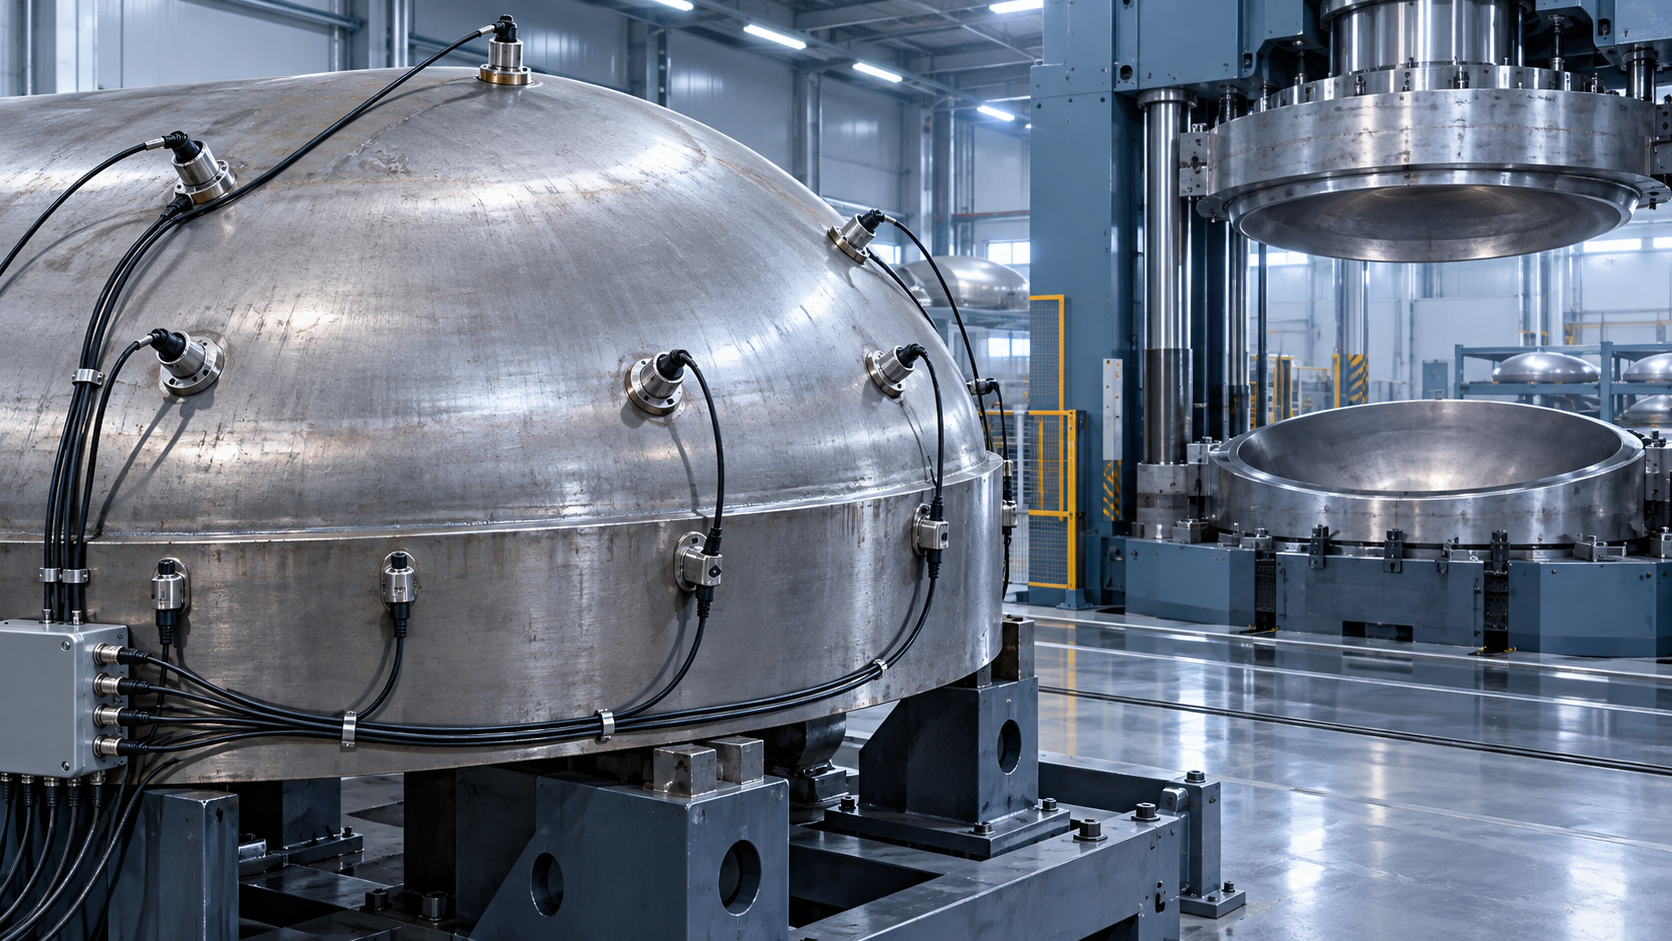
厚壁压力容器封头在热压成形后出现局部减薄,并不一定意味着整件产品失效,但它往往是验收中**需要优先确认的风险点。现场容易出现的情况是:封头外观平整、轮廓尺寸也基本合格,测厚时却发现过渡区、顶圆附近或直边与曲面衔接处低于预期。对承压部件而言,局部**小厚度直接关系到设计裕量、后续无损检测安排和**终投用边界,不能只用“平均厚度尚可”来判断。
核心判断应当明确:厚壁压力容器封头的减薄主要由拉伸变形集中、坯料厚度偏差、加热与润滑不均、模具匹配不足及多次校形累积变形造成;验收应以图样、订货技术条件和设计规定的**小成形后厚度为主线,采用网格化测厚确认**薄点及其位置,而不是只抽测几个方便测量的位置。
减薄通常发生在哪些部位
封头成形本质上是板材在高温或冷、温成形条件下重新分配材料。坯料由平板变为椭圆、碟形、球形或锥形曲面时,材料并不会均匀流动。受拉伸作用较强的区域,厚度更容易下降;受压缩作用较强的区域,则可能出现增厚、起皱或局部堆料。
椭圆封头和碟形封头应重点留意顶圆区、转角区以及直边过渡区。锥形封头的大小端连接区域、锥面与折边交接处也容易形成应变集中。对于带有较长直边、开孔补强要求或后续需要机加工坡口的封头,成形后的剩余壁厚更不能只看名义板厚,因为切削加工还会继续消耗材料裕量。
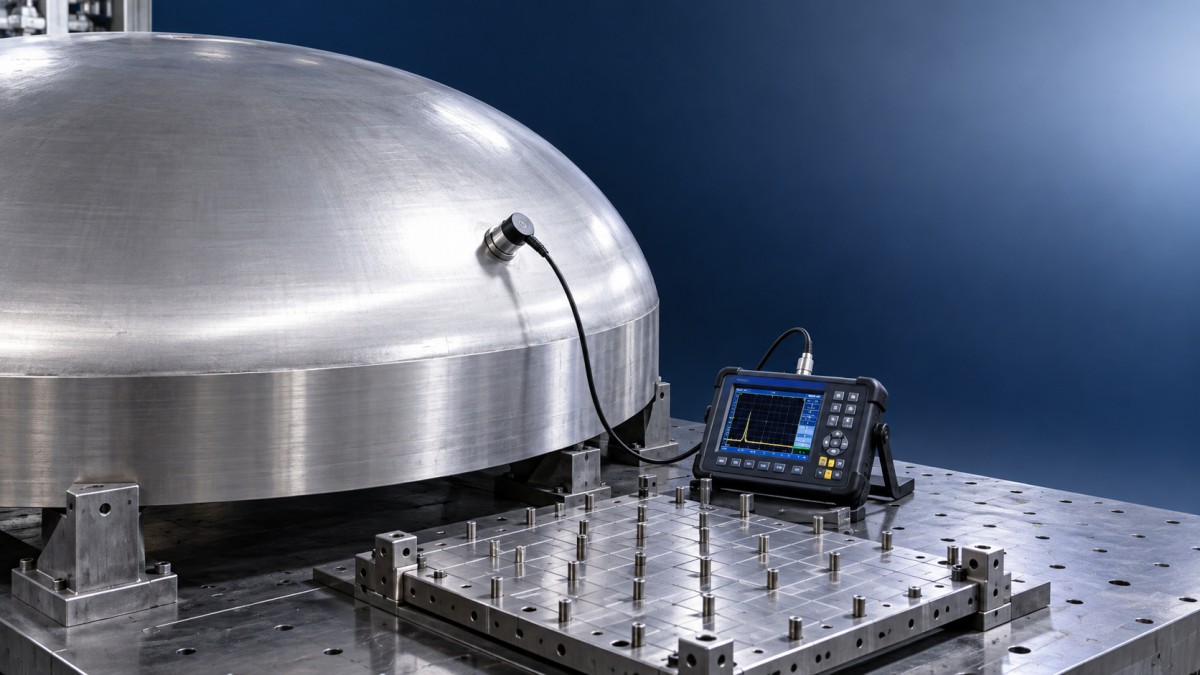
厚板并不天然等于“不会减薄”。板厚增大后,成形载荷、加热均匀性和模具贴合要求也随之提高;若工艺控制没有同步提高,局部减薄反而可能更隐蔽。特别是在仅依据单点厚度判断的情况下,**薄区域容易被遗漏。
从五个环节排查减薄原因
先核对坯料,而不是直接归咎于成形
原板厚度允许存在一定偏差,若下料前未对板材进行分区测厚,后续测到的低值可能由初始负偏差与成形减薄叠加造成。还应核对材质、炉批、轧制方向和板面状态。对各向异性较明显的材料,排版方向与受力方向不匹配时,局部延伸规律可能与常规经验不同。
加热温度不均会改变材料流动
热压过程中,温度较低的区域变形抗力较大,不易随模具流动;温度偏高区域则可能过度延伸。厚壁坯料的表层温度与芯部温度并不总是一致,出炉后等待时间过长、局部补热方式不当、模具温度偏低,都可能使实际成形状态偏离既定工艺。验收追溯时,应查看加热、保温和转运记录是否与工艺要求一致。
压制路径与模具圆角决定应变集中位置
一次压制量过大、压头行程控制粗放、模具圆角半径不合适,都会使材料在某一段行程内被强行拉伸。多道次成形虽然能降低单次变形压力,但若中间校形反复作用于同一部位,也会造成累计减薄。出现固定方位的薄区时,应结合压制方向、分瓣位置和模具接触痕迹判断,而不应只要求“下次多留余量”。
润滑和表面摩擦影响材料是否能顺畅补料
模具与坯料之间摩擦过大时,边缘材料难以向受拉区域补充,曲面局部会被拉薄;摩擦状态不稳定,又会使左右或周向厚度分布不一致。检查时可观察氧化皮、划伤、拉痕和局部压印,它们虽不能直接证明减薄原因,却能提示材料流动是否受阻。
校形、热处理和后加工也要纳入评价
封头出模后的校圆、整形以及坡口加工,可能进一步改变局部厚度。热处理本身通常不是减薄的直接来源,但热处理前后若存在整形操作,或氧化、清理导致表面金属损失,就应按**终交付状态复测。验收对象应是完成规定制造工序后的实际产品,而非刚成形时的中间状态。
验收标准应怎样写,才不会留下争议
验收条款**容易出现的问题,是只写“不得低于设计厚度”或“符合相关标准”。这样的表述在发现薄区后往往难以执行,因为没有明确测量范围、测点密度、判定基准和复验方式。更实用的做法,是把厚度验收拆成可核查的几个要素:
- 判定基准:明确采用图样规定的成形后**小厚度、订货技术条件或经设计确认的允许**小值。名义厚度、负偏差、腐蚀裕量和成形减薄应分别理解,避免重复扣减或漏扣。
- 测量状态:规定在热处理、校形、坡口加工等哪些工序完成后进行**终测厚;有覆盖层或氧化皮时,应明确清理方式。
- 测点布置:除顶点、直边等常规位置外,应覆盖转角、过渡区、周向不同方位及肉眼可见的受力异常区。对非对称结构、带偏心开孔或局部变形的封头,应加密布点。
- 仪器与复验:使用适合厚度范围和曲率条件的超声测厚方法,必要时通过已知厚度试块校核。接近限值、读数波动较大或疑似存在薄区时,应扩大扫描范围并复测。
- 不合格处置:写明低于限值时是否允许返修、返修后如何复验,以及需要由设计方重新核算的情形。单纯以补焊掩盖减薄,不应替代对承压能力和工艺可行性的确认。
测厚不能只“取几个代表点”
对厚壁压力容器封头,建议采用“基准点+重点区+异常区”的布置思路。先沿母线和周向建立基础测点,再向曲率突变区加密;对拼接封头,还应将焊缝邻近区域与母材区分开记录。测量结果应保留位置标识,至少能够还原**小值出现在哪一条母线、哪个周向方位以及距边缘或中心的大致位置。
把验收前移到制造过程
**终测厚只能发现结果,不能替代过程控制。较稳妥的安排是在下料前记录原板厚度分布,在成形后进行初测,在热处理、校形及机加工完成后进行终检。这样一旦出现异常,能够判断是原料偏差、成形减薄还是后续加工造成,避免把所有责任和整改都压在**后一道检验上。
锅炉部件制造中,封头与管板等承压构件的制造控制逻辑也相通:尺寸合格并不能替代有效壁厚确认。涉及回燃式结构的配套制造任务时,锅炉回燃式管板同样应依据图样要求控制材料复验、加工余量和**终检测状态,避免部件之间因验收口径不同造成装配或质量文件衔接困难。
当**薄点接近设计限值、减薄区域面积较大,或封头后续还要开孔、焊接附件时,验收不宜仅以单项测厚结果草率放行。此时应将实测厚度分布、结构位置和后续制造影响一并提交设计复核,确认其仍满足使用条件后再作判定。
山东金坤封头