山东金坤封头
碟形压力容器封头的曲率半径如何影响承压能力与材料用量?
碟形压力容器封头的曲率半径如何影响承压能力与材料用量?
在压力容器设计评审中,碟形压力容器封头常被视为“筒体端部的一块封板”,但真正决定其安全性和经济性的,往往是碟面曲率半径与过渡区曲率半径的组合。相同直径、相同设计压力下,封头外形稍有变化,就可能改变薄膜应力、边缘弯曲应力、所需名义厚度以及下料面积。对技术评估人员而言,不能只比较封头报价或单件重量,更应先判断曲率参数是否与工况、成形能力和规范计算逻辑相匹配。
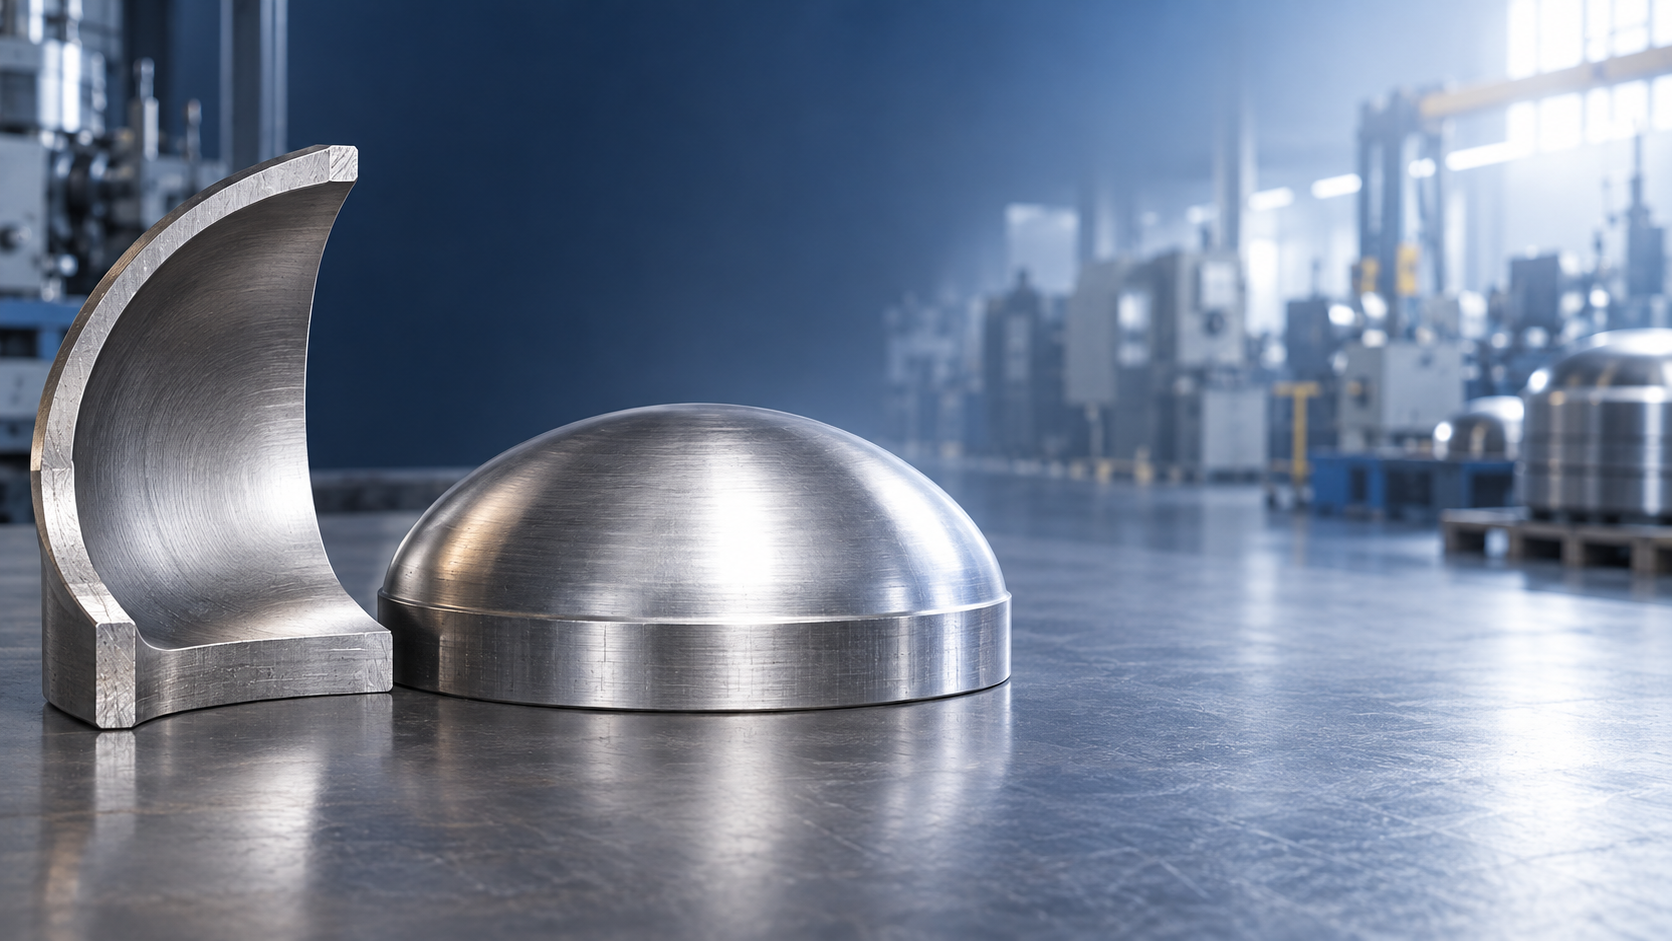
碟形封头通常由球冠区、环壳过渡区和直边段构成。这里说的曲率半径,主要包括球冠半径和折边或过渡区半径。前者决定封头中央部分“鼓”的程度,后者决定封头如何从碟面平顺地转入筒体。两者并非独立影响承压能力:球冠较平时,中央区域更接近平板受压状态;过渡半径偏小时,筒体与封头交界处的应力集中则更值得警惕。
曲率越大,并不等于承压越高
工程上容易出现一种直觉:半径越大,弧面越平缓,似乎越“结实”。对于内压封头,这个判断并不完整。球壳之所以受力效率高,关键在于其连续、均匀的曲面能够以薄膜应力为主承受压力。球冠半径相对较小时,封头形状更接近球面,内压载荷更容易沿曲面传递,通常有利于降低中部膜应力。
反过来看,当球冠半径增大,封头趋于扁平,中心区域的受力状态会变得不那么理想。为了满足同一设计压力和许用应力要求,计算厚度可能需要增加。也就是说,“做得更平”未必省钢板,反而可能因为厚度上升而提高材料消耗。尤其是在较大直径、较高压力或腐蚀裕量明显的项目中,这种差异不能仅凭外观判断。
但球冠也不是越深越好。过深的封头会增加成形深度、下料尺寸和制造难度,对压机吨位、模具匹配及成形后的厚度控制提出更高要求。对于需要热成形的厚板封头,还要考虑加热制度、材料性能变化及后续热处理要求。因此,合理的曲率设计不是单方面追求承压效率,而是在受力、重量、制造可行性之间找到可验证的平衡点。
过渡区半径决定了“**敏感的位置”
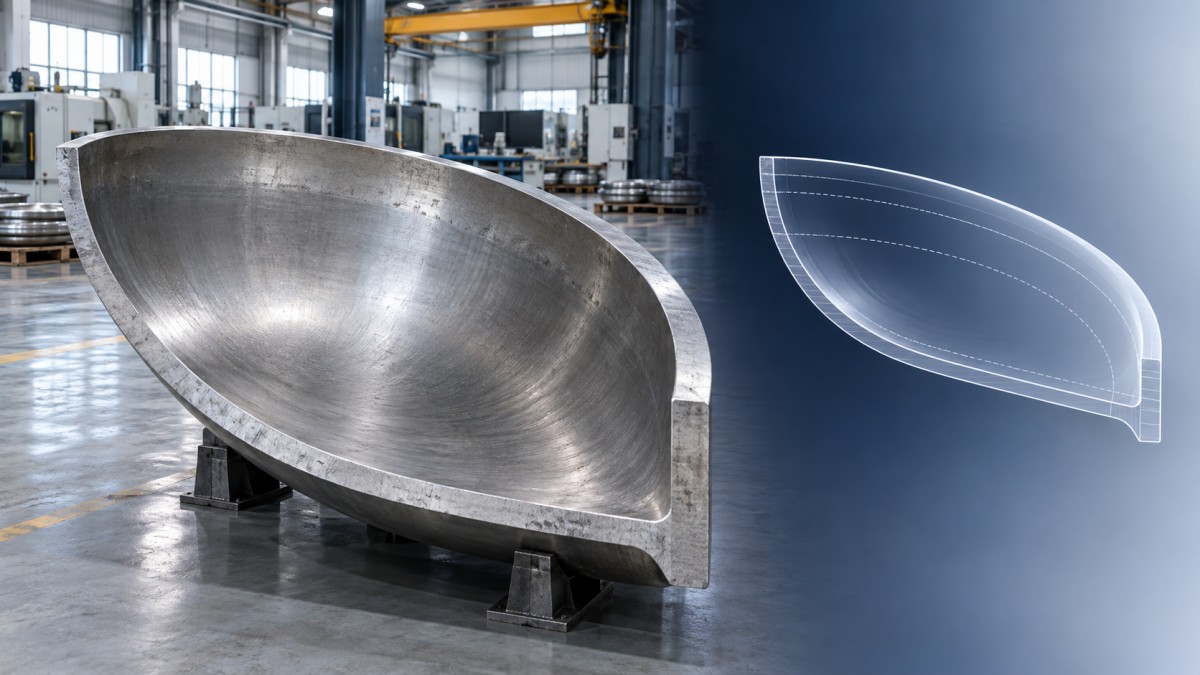
碟形封头的风险点通常不只在中心,而在碟面与直边、筒体相连接的过渡区域。该位置几何突变更明显,除了内压造成的基本膜应力外,还可能叠加局部弯曲效应。过渡区半径过小,曲率变化过急,成形时更容易出现局部减薄、硬化或残余应力集中;设备运行后,若再叠加频繁启停、温度循环、接管载荷或支座引起的附加载荷,疲劳风险会进一步上升。
较大的过渡半径通常有助于改善应力分布,使载荷传递更平顺。不过,它也会改变封头深度和毛坯展开尺寸,并不意味着材料一定减少。实际评估时,应把过渡区看作结构安全与制造质量的共同控制点:既要核对设计图样中的半径要求,也要关注成形后的实测轮廓、**小厚度位置和直边尺寸,而不是只验收名义厚度。
材料用量不能只按展开面积估算
曲率半径对材料成本的影响,至少包含三个层面。**是几何面积。封头越深,成形后的表面积通常越大,所需毛坯直径也可能随之增加。第二是计算厚度。较优的受力曲面可能允许采用更合理的厚度,而较平的碟面或不利的过渡区,则可能推高设计厚度。第三是制造余量,包括冲压或旋压过程中的减薄控制、切边余量、封头直边加工余量以及材料规格带来的利用率差异。
因此,比较两种封头方案时,不能简单说“浅一点面积小”或“深一点更耐压”。有时较浅方案虽然少用了一部分展开面积,却因厚度增加、厚板采购规格不匹配或成形后**小厚度难以保证,**终成本并不低;有时较深方案的板材重量略高,却能以更稳定的应力状态和更少的补强需求换来更清晰的制造边界。对于非标尺寸,这种差异尤其需要由设计计算与工艺评审共同确认。
技术评估时应把哪些参数放在同一张图纸上看
评审碟形压力容器封头,不宜只向制造方询问“能否生产”。更有效的做法,是将设计条件、结构尺寸和检验要求同步明确。设计压力、设计温度、介质腐蚀性、容器内径、材料牌号、腐蚀裕量、焊接接头系数,以及是否存在外压或循环载荷,都会影响半径与厚度的**终选择。适用的压力容器设计制造标准、项目技术条件和图样规定,也应作为计算与验收的共同依据。
制造层面还应确认成形方式。冷冲压、热压、旋压或分瓣拼焊,对曲率实现精度、材料减薄和残余应力控制的侧重点并不相同。对于大直径、厚壁或特殊材料封头,仅有理论半径并不足够;模具能力、压制路径、热成形温度窗口及无损检测要求,都会影响**终件是否真正达到设计意图。图纸上一个看似普通的过渡半径,落到工艺上可能对应完全不同的制造难度。
若项目对重量特别敏感,也可把碟形方案与其他结构进行并行比较。接近完整球面的球形封头在内压受力方面通常更有效率,但其制造、运输、安装空间和设备总体布置未必适合每台容器。碟形结构的价值,正是在承压性能和工程实施条件之间保留了较大的调整空间。
从图纸参数到交付验收,别忽略这几个细节
成品验收时,建议将外形尺寸、实际厚度和表面状态联系起来判断。重点包括:球冠及过渡区的实测形状是否满足图样;**小实测厚度是否覆盖设计要求及制造减薄影响;直边高度是否满足与筒体组对需要;封头周向圆度、端面平面度是否会影响后续装配;若材料或工况对表面缺陷敏感,还应按项目要求安排相应检验。单纯测量封头中心厚度,无法代表过渡区的真实状态。
山东金坤封头科技作为专业封头制造工厂,覆盖锥形封头、压力容器封头、椭圆封头、球形封头、非标封头、碟形封头,以及锅炉管板、波形炉胆等产品。对于技术沟通而言,更有价值的是在下料前把容器直径、曲率要求、材料、厚度和检验边界讲清楚,让设计计算、成形工艺和后续组焊能够对应起来,而不是在成品阶段才处理半径偏差或厚度不足的问题。
归根结底,碟形封头的曲率半径不是孤立尺寸:球冠半径影响整体承压效率,过渡半径影响局部应力与成形质量,两者又共同决定厚度、展开面积和制造余量。面对具体项目,优先核对适用标准下的计算结果,再审查制造工艺能否稳定实现图样轮廓,通常比单纯追求更薄、更浅或更便宜的方案更可靠。
山东金坤封头