山东金坤封头
锥形压力容器封头连接筒体时,过渡段设计要注意什么?
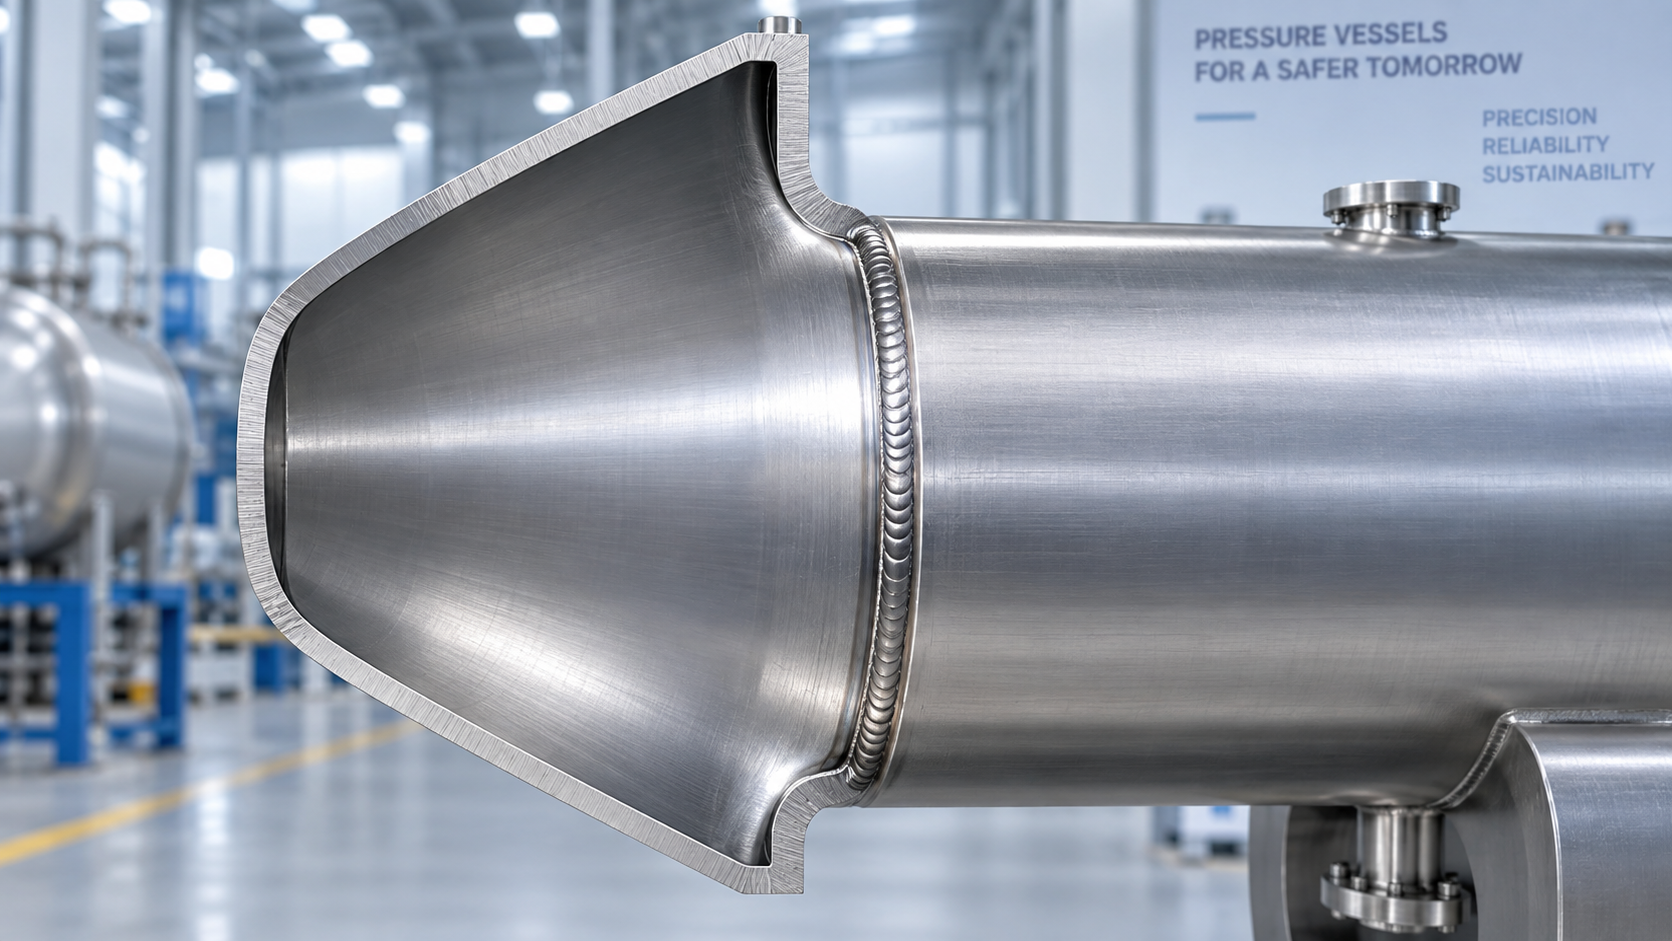
锥形压力容器封头与筒体相连时,不能只看锥角、直径能否对上。两种壳体的几何形状和受力路径不同,连接处会出现明显的局部应力集中;过渡段若处理得过短、过陡,或厚度与焊接安排不匹配,设备即使在制造验收阶段没有异常,也可能在反复升降压、温度波动或介质脉动条件下提前出现裂纹、变形等问题。
对技术评估人员而言,过渡段设计的核心不是简单“加一段圆弧”,而是让锥壳、筒体、焊缝和相邻结构之间的刚度变化更平缓,并保证该结构能够被稳定地压制、组对、焊接和检测。
先判断连接处的受力是否属于“不连续”问题
锥形压力容器封头的母线与筒体轴线之间存在夹角,内压载荷传递到连接边缘时,锥壳与圆筒的变形趋势并不一致。筒体倾向于按自身圆柱壳的方式发生径向扩张,锥壳则同时受到轴向和径向变形约束。两者直接硬连接,局部就会产生附加弯曲应力。
锥角越大、壁厚越厚、直径越大,或者连接部位附近存在支座、接管、夹套、法兰等刚性约束时,这种不连续效应通常越不能忽略。对于承受周期压力、频繁启停、温度交变或振动载荷的容器,过渡段往往是疲劳评定中需要重点审查的位置。
因此,评估图纸时应先明确:该连接是仅承受相对稳定的内压,还是还要承受外压、真空、热循环、物料冲击和附加载荷。使用工况不同,过渡段的设计余量和分析深度也不同。不能因为静压强度计算满足,就默认连接部位已经合理。
过渡段的几何形状,要避免刚度突变
常见处理方式包括在锥体和筒体之间设置圆弧过渡、短圆筒过渡段,或通过局部结构调整降低连接边缘的弯曲效应。具体采用哪一种,取决于锥角、直径、材料、厚度以及制造条件,但判断原则是一致的:形状变化应连续,避免线型突然折转。
圆弧过渡并非半径越大越好。半径过小,缓和应力集中的作用有限,成形后局部减薄也更值得关注;半径过大,则可能增加封头高度、占用布置空间,并提高成形和运输难度。合理的做法是把过渡区作为整体轮廓的一部分审查,查看圆弧与锥面、筒体是否平顺相接,而不是孤立地指定一个圆角尺寸。
短圆筒段在一些布置受限或需要与筒节稳定组对的场合较实用。它能让环焊缝远离锥壳曲率变化**敏感的区域,也便于筒体校圆和无损检测。但短节不是补救措施:若其长度不足,焊接热影响区、结构不连续区和后续接管加强区仍可能相互叠加,反而使局部受力更复杂。
此外,应避免把人孔、接管、吊耳、支座连接件布置在过渡段或紧邻过渡段的位置。该区域本身已经存在应力集中,再叠加开孔削弱或外部载荷,会显著增加评定难度。确实无法避开时,设计阶段就应将开孔补强、局部刚度和焊缝布置一并考虑,而不是等制造深化时临时调整。
厚度匹配不能只按名义板厚判断
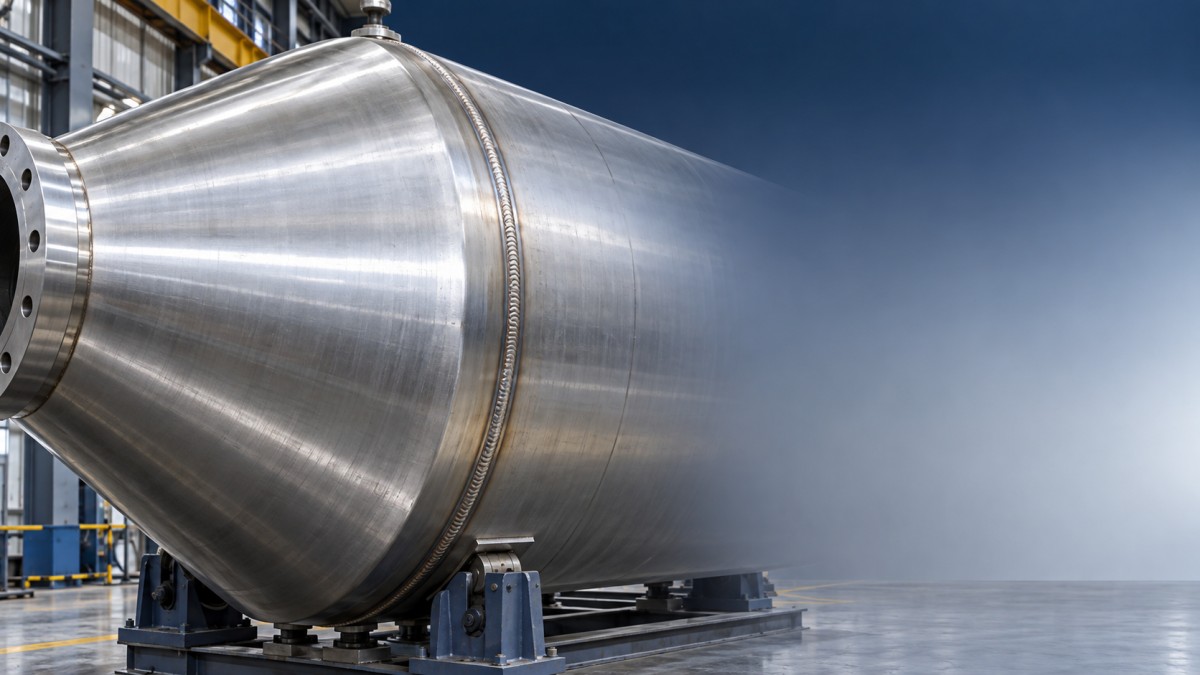
锥形封头与筒体的连接,经常遇到两侧设计厚度不同的情况。差异可能来自受压计算、腐蚀裕量、材料规格或成形减薄控制。此时,不能简单将较厚一侧直接与较薄一侧对焊,否则焊缝两侧刚度突变,且接头区域的应力分布会变差。
需要审查的是成形后的有效厚度,而非下料厚度。锥体压制、旋压或热成形后,尤其在过渡区、锥顶附近或局部拉伸较大的位置,实际壁厚可能出现变化。技术文件应明确测厚位置、**小成形厚度及允许的加工余量;筒体一侧也应考虑卷制、校圆和坡口加工带来的实际尺寸变化。
当两侧厚度存在差异时,通常需要通过削薄、斜坡过渡或调整焊接坡口,使截面变化逐渐完成。削薄应放在适宜的一侧和足够的长度范围内,不能削到影响耐压所需厚度,也不宜让削薄端正好落在高应力圆弧区。若两侧厚度差异较大,单靠坡口处理通常不够,应重新评估是否需要改变过渡段形式或将连接位置移出敏感区域。
焊缝位置和焊接工艺决定连接能否长期稳定
环焊缝应尽量避开几何变化**剧烈的位置。将焊缝直接布置在锥面与圆筒的折线附近,虽然节省材料和长度,但组对偏差、错边量和焊接收缩会被放大,后续修磨也难以真正消除结构上的不连续。
坡口形式需同时服务于焊透、装配和检测。对于承压连接,焊接接头的根部质量尤其重要;若内部空间受限,无法保证背面清根、焊透或检测条件,应在结构确定前解决,而不是依赖现场操作补救。焊缝余高、咬边、未熔合和局部打磨过度,都会使原本敏感的过渡区更容易产生疲劳源。
还要关注焊接顺序带来的角变形。锥壳本身刚度与筒节不同,环缝焊接后容易出现局部椭圆、端口偏斜或圆度超差,影响后续法兰、内件或管线安装。制造评审时,**将组对基准、错边控制、焊后校形和尺寸检测列为同一项要求,而不是只在图纸上标注焊缝等级。
标准校核之外,仍需看工况和制造边界
设计采用的压力容器规范会对锥壳与圆筒连接、厚度过渡和局部应力处理提出相应要求,图纸评审应按项目适用的设计标准完成计算与结构校核。但标准条文解决的是**限度的设计边界,不能替代对实际工况的判断。
例如,低温介质可能提高材料韧性和焊接质量控制的重要性;高温工况下,要同时考虑材料性能变化及热膨胀差异;真空或外压条件下,锥壳和过渡区的稳定性可能成为主导问题;带搅拌、脉冲输送或频繁开停车的设备,则应更重视疲劳与振动影响。若容器介质有腐蚀性,过渡区的腐蚀裕量、内表面平整度和防腐层连续性也需要纳入设计。
制造可行性同样不能后置。过渡半径、板材厚度、材料成形性能和设备能力彼此相关。过于理想化的轮廓可能导致压制困难、局部减薄超出控制范围,或需要多次校形而增加残余应力。山东金坤封头科技这类具备锥形、椭圆、碟形及非标封头制造能力的工厂,在技术沟通阶段通常需要拿到完整的直径、厚度、材料、锥角、设计工况和接口要求,才能判断成形路线与焊接方案是否匹配。
图纸评审时可按这几个问题逐项确认
- 锥角、连接直径和过渡轮廓是否连续,是否存在折线式硬连接;
- 过渡区是否避开接管、支座、法兰和其他高刚度附属件;
- 计算厚度、腐蚀裕量、成形后**小厚度以及两侧壁厚差是否已统一考虑;
- 环焊缝是否远离高应力区,坡口、组对、焊透和检测条件是否可实现;
- 设备是否存在循环压力、温差、真空、振动或介质冲刷等附加载荷;
- 制造方能否控制成形减薄、圆度、错边和焊后变形,并提供对应的检验安排。
在压力容器总体方案尚未锁定时,也可以重新比较封头型式。若工艺不需要锥体带来的导流、排料或空间适配优势,采用曲面连续性更好的封头结构,有时能减少连接区的设计复杂度。例如,部分受压边界明确、布置允许的设备可评估采用球形封头作为压力容器封头部件;但这属于总体受压结构和设备布置的选择,不能把它当作修正锥体过渡段设计缺陷的替代方案。
锥形压力容器封头的过渡段,**终要同时满足强度、疲劳、制造和检验四个条件。评估时先把载荷和结构不连续问题说清,再处理几何、厚度和焊缝细节,通常比单独纠结某个圆角尺寸更有效。
山东金坤封头