山东金坤封头
不锈钢压力容器封头表面出现锈斑,问题常出在哪里?
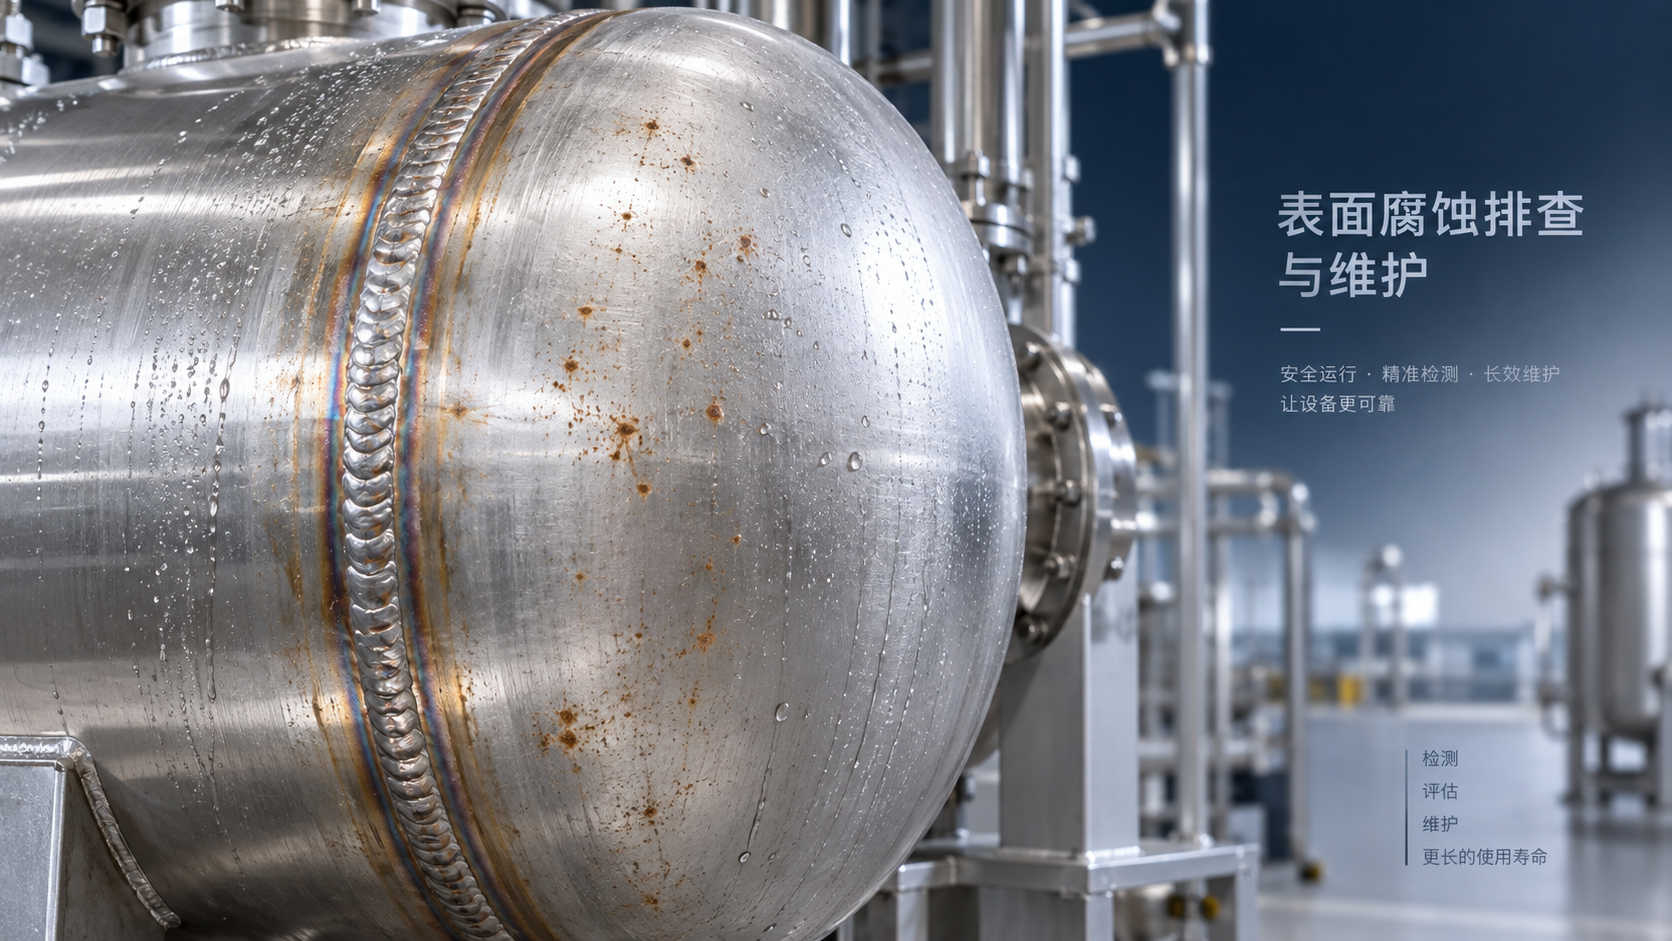
不锈钢压力容器封头表面出现锈斑,首先不应直接认定为“材质不锈”或容器已经失效。锈斑可能只是外来铁污染后的表面氧化,也可能是焊接热影响区、酸洗钝化不足或介质条件变化引起的局部腐蚀。对售后维护人员而言,判断重点不在于锈斑颜色深浅,而在于它是否可清除、是否反复出现,以及清理后基体是否已经出现麻点、沟槽或减薄。
封头处于筒体端部,常有焊缝、成形变形区、保温层收口和积液死角。锈斑一旦集中出现在这些区域,排查顺序应与普通不锈钢外表面不同。先确认锈斑的来源和扩展状态,再决定是做表面恢复,还是安排更深入的无损检测和壁厚评估。
先分清:表面带铁,还是基体正在腐蚀
很多封头上的“锈”,实质是碳钢粉尘、钢丝刷碎屑、吊装工具摩擦物或打磨飞溅附着在不锈钢表面后发生氧化。这类锈斑常呈点状、片状或沿擦伤方向分布,擦洗或经规范的表面处理后可以明显减轻。若清除锈斑后基体平整、没有凹坑,且后续不再复发,通常更接近外来铁污染问题。
需要警惕的是,表面的污染锈并不总是停留在外观层面。封头制造、安装或检修过程中,如果碳钢与不锈钢共用砂轮、钢丝刷、工装或存放区域,游离铁颗粒会破坏表面钝化状态。在潮湿、含氯或有冷凝水的环境中,污染点周边可能逐步发展为点蚀。因此,单纯用普通砂纸打磨到“看不见”并不等于问题已经处理完。
可以先做一个现场判断:用适宜的不锈钢清洗或除污方式处理小面积锈斑,干燥后观察基体。如果出现针孔状凹陷、粗糙暗斑,或数周至数月后原位重新生锈,应按局部腐蚀路径继续排查;如果锈斑沿着明显的磨痕、吊装接触点或保温层外部渗水痕迹分布,则应先处理污染源和积水条件。
焊缝附近反复生锈,优先查热影响区和后处理
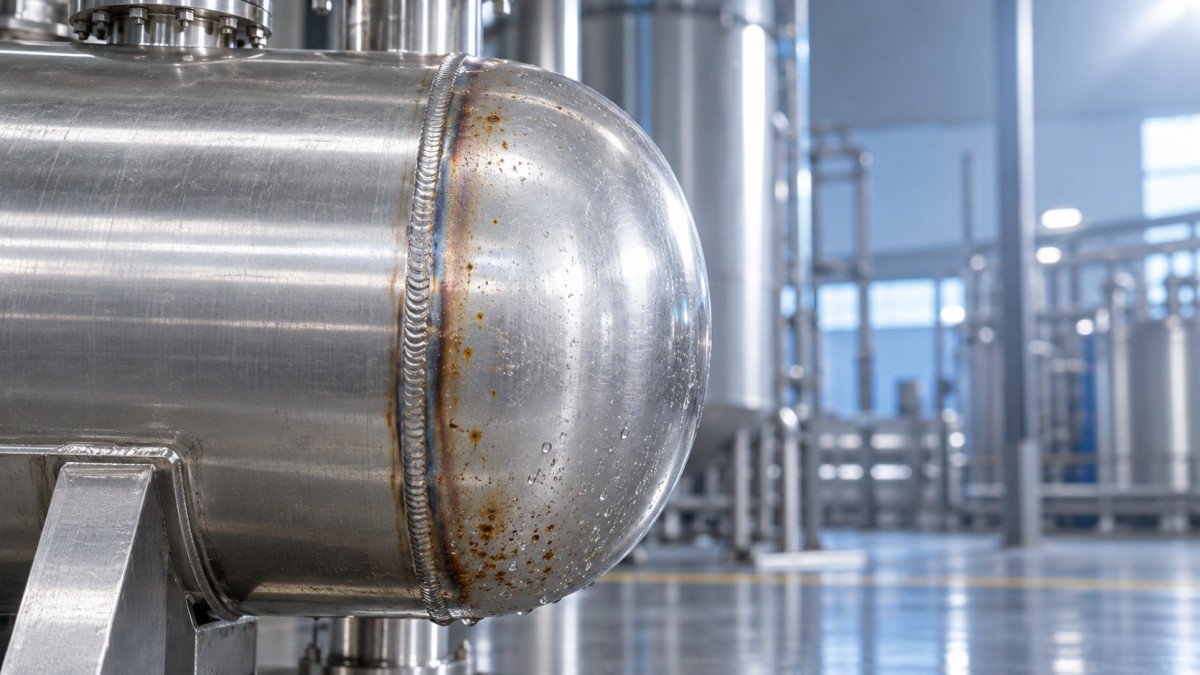
不锈钢压力容器封头与筒体连接处的环焊缝,是锈斑**常见的集中区域之一。焊接时局部高温会改变表面氧化膜状态;若焊后存在明显氧化色、飞溅残留、焊渣或未**清理的打磨痕,耐蚀性会低于母材原始表面。尤其在封头内外温差较大、停机后容易结露的设备上,焊缝边缘往往先出现黄褐色或褐红色斑点。
检查时不能只看焊缝正面。应同时查看焊趾、热影响区、内壁对应位置,以及保温层收口附近是否有渗水。外壁锈斑有时来自保温材料吸湿或外护层密封不严;内壁锈斑则要结合介质成分、清洗液残留、排凝是否充分来判断。两者处理方式不同,不能因为外表面也有锈迹,就简单认定为介质腐蚀。
焊后表面恢复应采用与材质和工艺相匹配的方法。重点是去除热氧化层、清除铁污染,并让表面重新形成稳定钝化膜。处理过程中避免使用曾加工碳钢的工具,也不宜用粗暴机械打磨代替必要的清理工序。对于已经出现凹坑或疑似裂纹的部位,表面处理只能改善外观,不能替代检测和缺陷评定。
锈斑总在固定位置出现,要看水、盐和缝隙
封头外表面的锈斑如果总出现在**点、接管根部、铭牌周边、支座邻近处或保温层边缘,通常说明局部环境比整台设备更苛刻。雨水渗入、冷凝水滞留、清洗后未干燥、含盐雾气沉积,都可能使不锈钢在局部长期处于湿润状态。即使设备主体材质没有问题,缝隙内的氧浓度差和污染物浓缩,也会使小范围腐蚀加快。
内表面则要特别留意含氯介质、清洗残液和停用期间的积液。许多锈斑并非在运行中迅速形成,而是在停机、试压、冲洗或长期闲置阶段出现。水压试验后排水不净,封头低点残留水分;化学清洗后中和、冲洗不足;设备间歇运行导致冷凝液反复浓缩,都会让局部钝化膜难以维持。
排查时可按“位置—水源—残留物”的顺序记录:锈斑是否位于**点或缝隙边缘,附近是否存在渗漏或保温破损,清理后是否有白色盐迹、黑色沉积物或潮湿痕。这样的记录比单次拍照更有价值,能帮助判断是一次性污染,还是持续的环境诱因。
处理前别急着抛光,先判断是否影响承压安全
对仅有浅表浮锈、无点蚀且来源明确的区域,可在隔离污染源后进行规范清洗和表面恢复,并建立复查周期。若锈斑面积扩大、呈针孔状密集分布,或清除后能摸到凹陷,维护工作就不应停留在除锈层面。此时要关注局部减薄是否发生在封头过渡区、焊缝附近和接管补强区等应力较敏感的位置。
对于外有保温层的设备,必要时应扩大拆保温检查范围。只处理露在外面的锈迹,可能遗漏保温层下长期潮湿的区域。对内表面发现异常的封头,则应结合设备介质、运行温度、清洗记录和**近一次检验结果,安排适合的检查手段。是否继续运行、局部修复还是更换部件,应建立在缺陷深度、范围和所在位置的判断上,而不是依据“锈斑能否擦掉”。
锅炉及配套压力部件检修时,也应把封头、管板连接区域作为一个整体观察。比如与锅炉管板相邻的高温受压区域,若存在泄漏、结露或停炉积水,外观锈斑可能只是系统性问题的早期信号,单独处理封头表面往往难以避免复发。
把复发原因留在检修记录里
锈斑处理后,建议至少留下位置示意、清理前后状态、表面是否有凹坑、邻近焊缝和保温层情况,以及当时设备运行或停用状态。对于反复出现的点位,还应记录处理材料和工具是否专用于不锈钢。这样下一次出现同类问题时,可以直接比较锈斑是否迁移、扩大或由浮锈转为点蚀。
不锈钢封头耐腐蚀,并不代表可以忽略表面污染和局部积液。多数早期锈斑有机会在未造成明显损伤前被控制;真正容易拖成维修难题的,往往是把反复出现的小锈点当成单纯外观问题,直到凹坑、渗漏或保温层下腐蚀暴露出来才开始追溯原因。
山东金坤封头