山东金坤封头
非标压力容器封头从设计确认到交付,需要经过哪些环节?
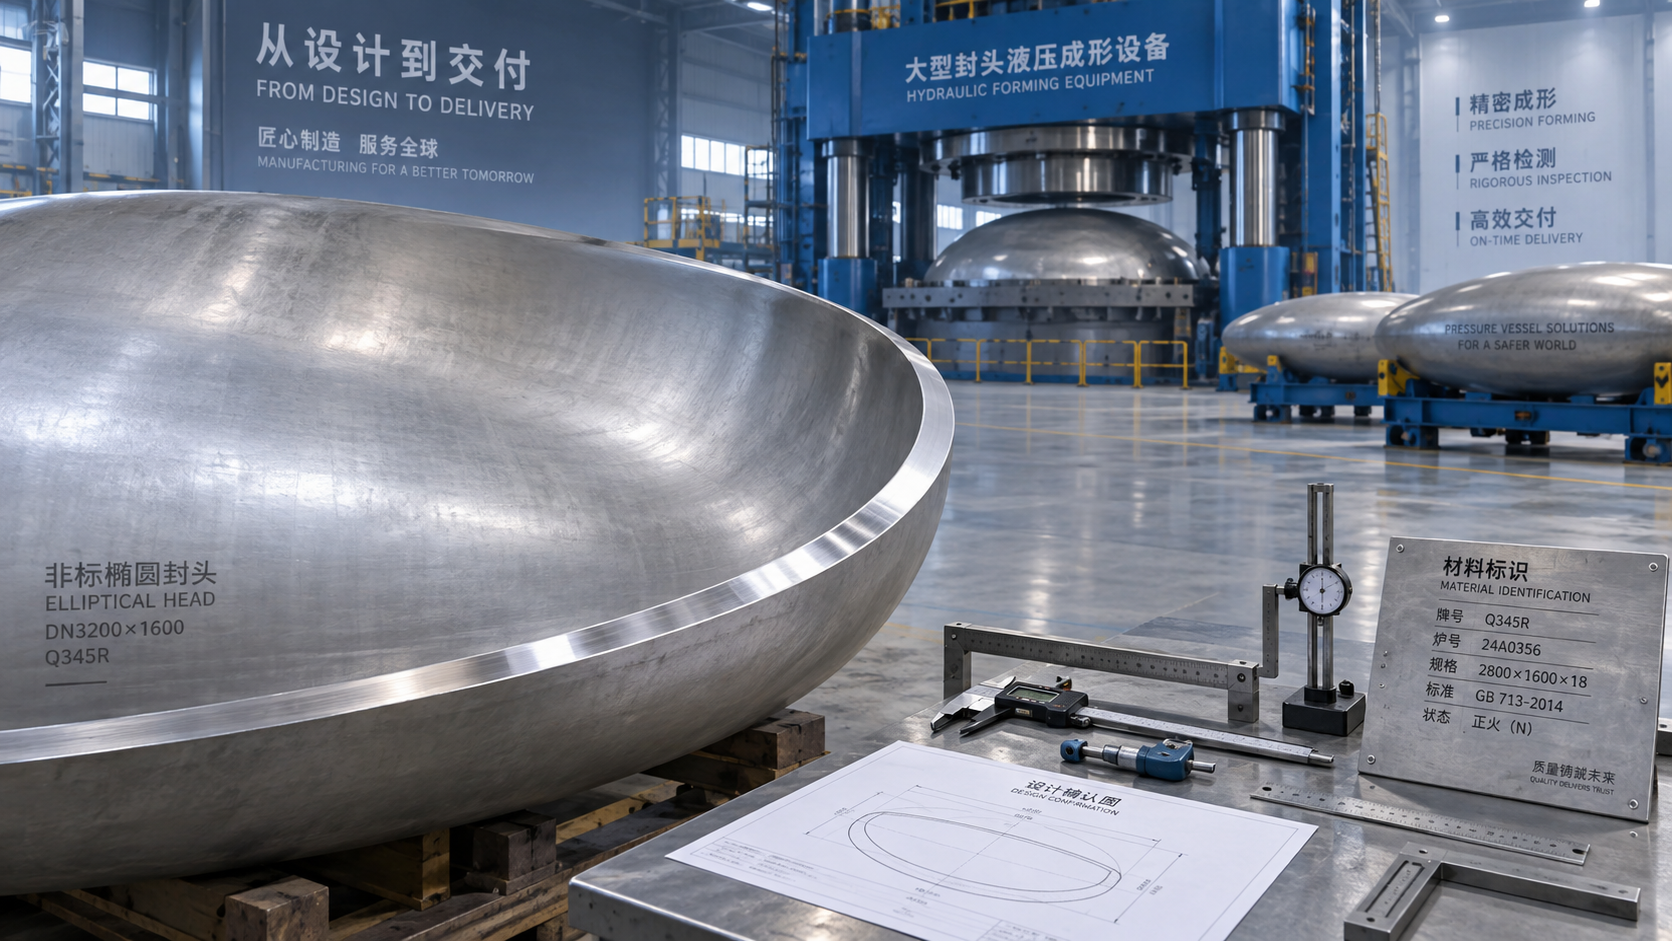
非标压力容器封头从设计确认到交付,需要经过哪些环节?
非标压力容器封头不是“按图压出来”那么简单。对项目负责人来说,真正影响质量和工期的,往往不是封头本身的成形动作,而是前期技术条件是否说清、材料能否落实、制造过程能否按既定工艺稳定执行,以及封头到厂后能否与筒体、法兰、内件顺利衔接。
尤其在化工、环保、能源装备、锅炉配套等项目中,封头常常处于设备的端部受力区。一个看似细小的偏差,例如直边高度理解不一致、开孔位置未提前冻结、复合板成形要求遗漏,都可能把问题留到现场组焊阶段。那时再返工,成本通常远高于设计确认阶段多花半天沟通。
先把“非标”具体化:图纸之外还有一份制造边界
非标压力容器封头的非标,未必只体现在直径大或形状特殊。椭圆封头、碟形封头、锥形封头、球形封头等常见类型,只要涉及异常厚度、过渡段结构、偏心设计、特殊坡口、拼板限制、覆层要求或多孔配合,都需要单独评估。项目资料中只有外形尺寸,通常还不足以直接投产。
设计确认阶段,制造方一般会重点核对封头类型、名义直径、厚度、材质、直边高度、成形后尺寸公差、坡口形式、无损检测要求和交付状态。若封头后续还要开孔、装接管或与夹套结构配合,应尽量在这一阶段说明。部分开孔会落在曲面高应力区域,是否先成形后开孔、是否需要预留余量,不能仅凭现场习惯判断。
一个实用做法是:将设备总图、封头零件图、接口方位图和技术条件一并交给制造方,而不是只发一张封头简图。对有现场安装约束的项目,还应明确测量基准。图纸中“中心距”“切线位置”“内径或外径控制”这些表述,任何一项含糊,都可能导致供需双方理解不同。
材料确认不能只看牌号,还要看供货状态与可成形性
封头制造对板材的要求,比普通下料件更敏感。材料牌号是基础,但板材厚度偏差、交货状态、板幅、表面质量以及材料证明文件是否齐全,同样会影响后续排版和成形方案。对于厚板、大直径件或不锈钢、复合板等材料,采购周期与成形难度都需要提前纳入计划。
项目负责人容易忽略一个问题:设计厚度不等于原板采购厚度。成形过程中存在减薄风险,制造方通常需要根据形状、材质和工艺路线判断是否预留制造余量。若把“成形后**小厚度”作为验收重点,就应在技术协议中明确控制原则,而不是等到检验时再讨论。
山东金坤封头科技这类同时覆盖压力容器封头、锥形封头、椭圆封头、碟形封头以及锅炉配套部件的制造工厂,在接到询单后,通常会先判断材料与设备能力是否匹配。这个环节越早完成,越能避免图纸可画、原材料却难以按期落实的情况。
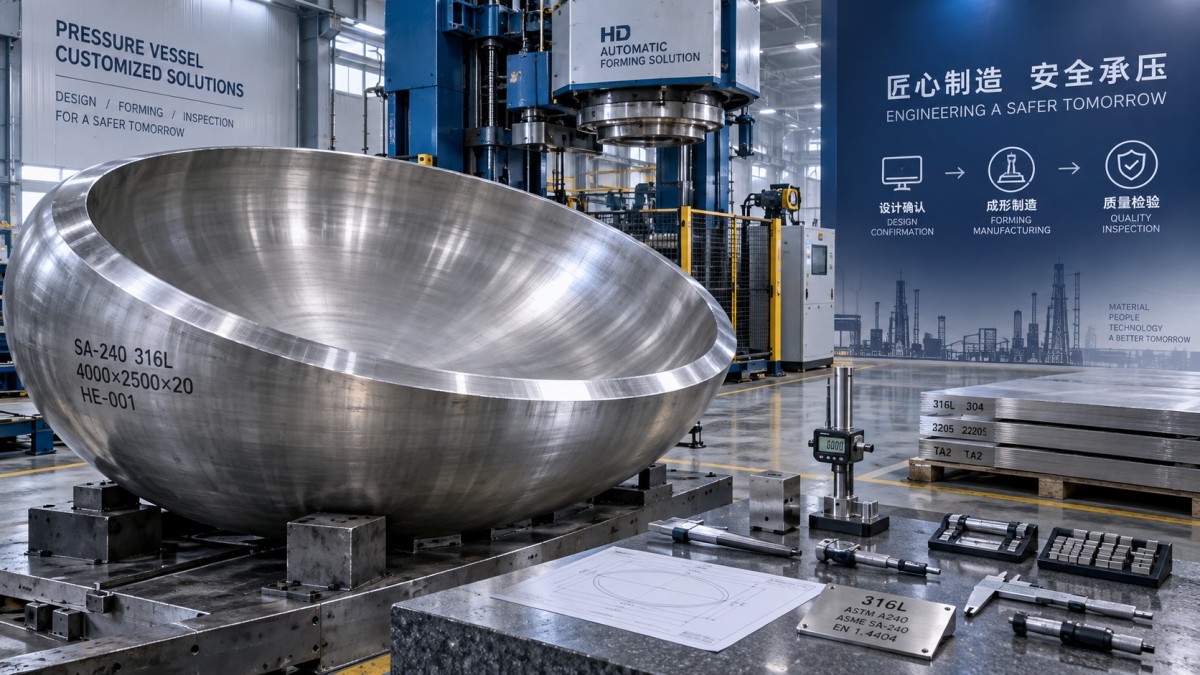
工艺制定决定了成形后的“可用性”
非标封头的工艺路线,需要围绕材料、厚度、曲率和结构复杂程度展开。下料方式、拼板方案、焊缝布置、热成形或冷成形选择、整形方式、热处理安排,都不是彼此独立的。比如锥形封头与标准椭圆封头相比,过渡区域更容易成为尺寸控制难点;直径较大时,运输限制又会反过来影响分瓣制造和现场组装方案。
有些项目把交期压得很紧,希望“材料一到就压制”。从生产角度看,这种要求未必总能缩短总周期。若拼板、焊接、检验和成形顺序没有确认,抢出来的往往只是前段时间,后面却可能因尺寸修整或质量复核而停滞。合理的排产,不是让每一道工序都尽快开工,而是让关键路径不反复。
锅炉项目中,封头之外常伴随管板、炉胆等部件协同供货。若设备属于回燃式结构,项目团队也可在接口阶段同步核对锅炉回燃式管板与壳体、烟管布置之间的配合关系。它并不替代封头设计,但将关联部件的基准统一起来,能减少后续装配时反复找正的麻烦。
制造过程里,尺寸与外观都不能只看“**后一遍”
封头的过程控制通常包括来料核验、下料标识、焊接过程控制、成形、整形、坡口加工、尺寸测量和**终检验。对于拼焊封头,焊缝位置及其后续检验安排尤其值得关注;对于需要热处理或特殊表面处理的工件,则应确认工序先后关系,避免重复加工破坏已完成表面。
验收时不建议只盯着“直径对不对”。封头与筒体连接,往往还涉及周长、椭圆度、直边、总深度、内外表面状态、坡口尺寸和切线位置。对安装精度要求高的设备,建议在制造前约定关键尺寸的检验方式与记录形式。这样发现问题时,可以回溯到具体工序,而不是只在成品阶段争论责任。
交付不是出厂结束,运输与文件要和现场节奏对上
大尺寸封头的交付,常被低估。装车方向、支撑位置、防磕碰措施、雨水防护、吊装点要求,都应与产品形状相适应。薄壁件、抛光面件或不锈钢件,更要避免在运输和装卸中发生局部变形、划伤或污染。若项目现场无法及时卸货,提前沟通到货批次比临时催运更稳妥。
随货资料也要按项目要求整理,包括材质相关文件、尺寸检验记录及双方约定的质量文件。对于需进入压力容器制造流程的部件,资料完整性会直接影响后续归档和监检衔接。项目负责人应在采购初期把文件清单写入技术约定,不要等设备即将完工才发现资料格式不符合总包或业主要求。
说到底,非标压力容器封头的风险并不集中在某一道工序,而是集中在“信息断点”:设计没说透、材料没核实、工艺没评审、检验没约定、物流没衔接。把这些断点在投产前逐一闭合,制造方才能按明确边界组织生产,项目端也更容易守住质量与进度两条线。
山东金坤封头