山东金坤封头
海工平台用球形封头有哪些特殊要求
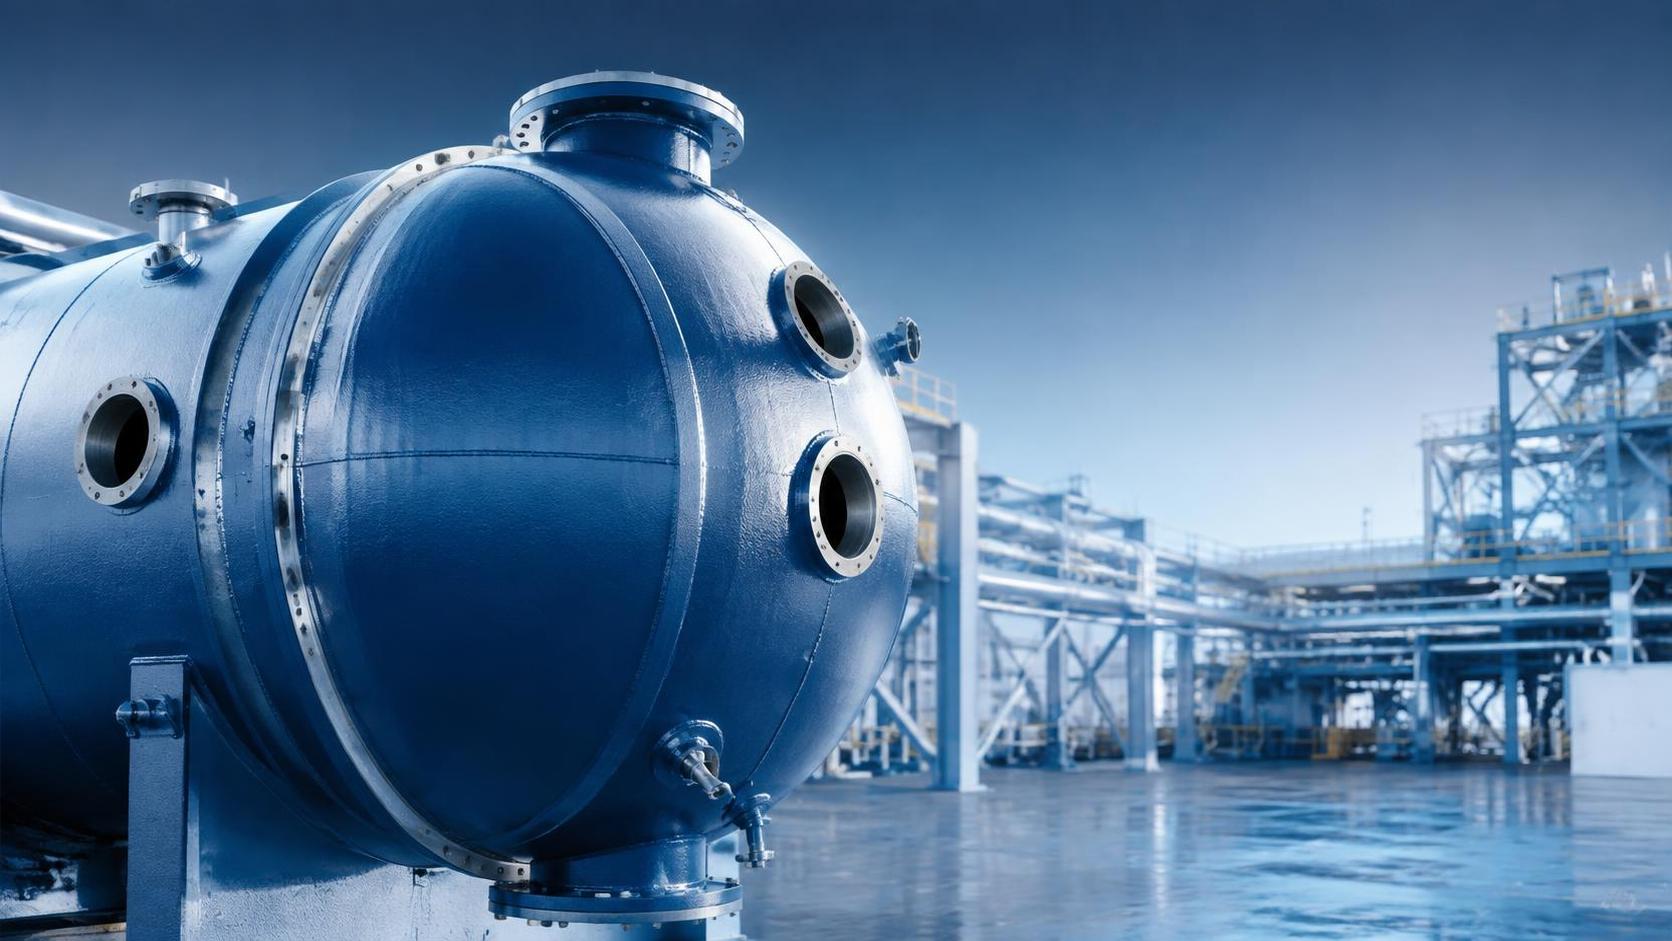
海工平台上的球形封头,不能只按“压力容器封头”进行常规采购。它面对的不只是设计内压,还包括海洋大气、飞溅区盐雾、湿热环境、平台振动、设备启停引起的循环载荷,以及安装和检修条件受限等问题。球形结构本身具有较好的受压均匀性,但能否在海上长期稳定服役,取决于材料、厚度控制、焊接制造、防腐体系和检验文件能否形成完整闭环。
判断球形封头用在海工平台有什么特殊要求,关键不在于单独比较某一个强度参数,而在于确认封头是否与容器整体设计条件、介质腐蚀性、平台区域等级和项目适用规范相匹配。一个满足陆地工况要求的封头,未必能直接适用于海上设备。
材料选择要同时处理强度、低温韧性与腐蚀风险
海工设备的材料选型通常不能只依据常温屈服强度。平台所处海域的**环境温度、设备启动温度及工艺介质温度,都会影响材料冲击韧性要求。对于存在低温工况的压力边界部件,应在设计阶段明确冲击试验温度、试样位置、验收指标及适用材料标准,而不是在制造后再补充要求。
碳钢和低合金钢封头在适当的腐蚀裕量、防腐涂层和阴极保护条件下可以使用,但其适用性取决于介质与外部暴露环境。若内部介质含氯离子、硫化物、含水酸性组分或存在海水直接接触,材料评价不能停留在“耐腐蚀钢”这一笼统表述,还应分析点蚀、缝隙腐蚀、应力腐蚀开裂及氢致损伤等失效路径。
不锈钢、双相不锈钢、镍基合金或复合板方案有时会被纳入比较,但材料等级越高并不自动意味着风险越低。例如,不同材料之间的焊接、异种金属连接、热影响区耐蚀性和后续修补可行性,都可能成为新的质量控制重点。采购文件应明确母材牌号、熔炼或交货状态、厚度范围、附加检验及材料可追溯要求。
耐压设计之外,还要看外压、疲劳和局部载荷
球形封头的曲面受压性能优于平盖,受内压时应力分布相对均匀,因此常用于高压容器、分离器及储存设备。但海工工况下的设计校核通常不应停留在单一内压计算。设备停运、抽空、冷凝、排液或压力波动时,封头可能面临外压失稳风险;外部保温层、附属支撑、接管和平台管系载荷,也会在局部区域引入附加应力。
尤其是接管开孔较多、开孔靠近封头过渡区,或需承受较大管道反力和力矩的结构,不能只根据开孔补强面积判断是否合格。开孔位置、补强形式、接管与封头相贯焊缝、内部介质脉动以及重复启停次数,都会影响疲劳寿命。对循环工况明显的设备,应在设计数据中明确压力循环、温度循环和载荷组合,而不是仅提供**工作压力。
海上运输、吊装和模块安装阶段同样值得单列考虑。封头在制造厂水压试验合格,并不表示其在运输加固、吊耳布置、现场组对和整体吊装后仍不会产生变形。对大直径或薄壁球形封头,应考虑临时支撑方案,避免因吊装点设置不当造成局部屈曲、椭圆度超差或坡口损伤。
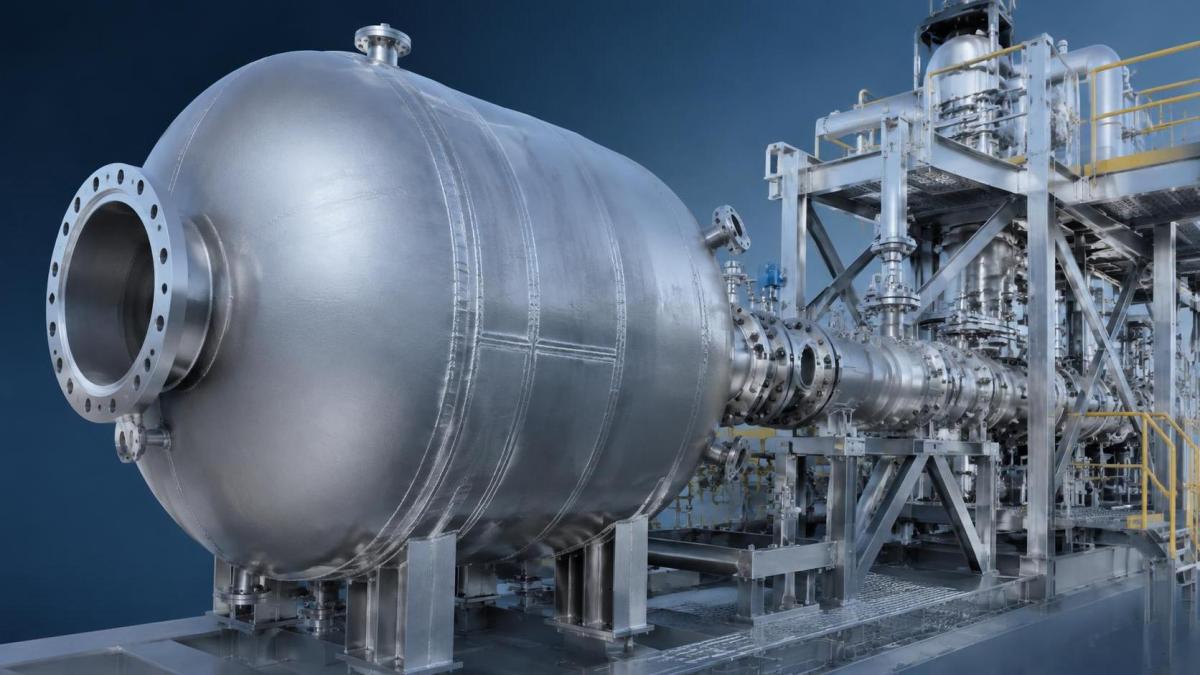
成形质量决定后续焊接和装配的稳定性
球形封头常由若干瓣片拼焊后整体成形,或采用分瓣压制、组焊与校形等工艺完成。相比形状较简单的封头,球面曲率一致性、瓣片拼接精度和几何尺寸控制更直接影响组装质量。直径、球冠高度、周边尺寸、圆度、局部凹凸和坡口状态,应按图纸及项目规定进行检验。
一个容易被忽视的问题是壁厚减薄。冷成形、热成形、旋压或局部校形都会造成不同程度的厚度变化,尤其在曲率变化较大或成形变形集中的区域。验收时不宜只测量少数边缘点,应根据成形方法和图纸要求制定测厚位置,确认**小实测厚度仍能满足设计厚度、负偏差和腐蚀裕量要求。
若封头成形后需要热处理,热处理制度也会影响材料强韧性和尺寸稳定性。对有应力腐蚀敏感性、厚壁结构或规范要求的设备,采购技术条件中应写清热处理类型、温度范围、保温条件、记录要求和必要的硬度复验。将“热处理”简单写成一项笼统要求,往往不足以支持后续质量验收。
焊接控制的重点是可追溯和可检验,而非只看焊缝外观
海工平台设备检修成本高,压力边界焊缝需要更重视制造过程的稳定性。球形封头的瓣片纵焊缝、环焊缝、接管焊缝以及与筒体连接的环缝,应使用经认可的焊接工艺评定支持,并对焊材管理、预热、层间温度、焊后热处理和返修次数建立记录。
焊缝无损检测比例和方法应按项目适用的设计规范、业主规范及船级社要求确定。射线检测、超声检测、磁粉检测和渗透检测各自针对不同缺陷类型,不能用一种检测方法替代所有控制要求。对于承受疲劳载荷或腐蚀介质的部位,表面成形、咬边控制、焊趾过渡和缺陷修磨质量同样重要,因为这些位置可能形成应力集中与腐蚀起始点。
采购环节尤其应关注文件交付的完整性:材料质保书、材料标识移植记录、成形记录、热处理曲线、焊接记录、无损检测报告、尺寸检验报告、压力试验记录及**终放行文件,应能对应到具体设备位号或封头编号。海工项目中的质量风险,常常不是“没有做检验”,而是制造数据无法完整证明某件产品是否按规定制造。
防腐处理必须与安装区域和维护方式协调
球形封头处于不同区域,外部防腐要求差异很大。位于封闭模块内、普通海洋大气区、飞溅区或可能接触海水的位置,涂层体系、表面处理等级、干膜厚度、边缘处理和修补要求并不相同。仅写“喷砂除锈后油漆”无法定义可验收的防腐质量。
外表面涂装前,焊缝飞溅、锐边、夹渣残留、油污和可溶性盐污染应得到处理。对于保温设备,还要考虑保温层下腐蚀风险:封头与筒体连接处、接管根部、支座附近及保温收口位置,容易形成积水路径。涂层体系应与保温结构、工作温度及现场修补条件兼容。
内部防腐则需回到介质本身。若采用内衬、堆焊覆层、喷涂或耐蚀合金复合层,除关注材料牌号外,还应明确覆层厚度、结合质量、加工后补焊要求以及开孔边缘的防护处理。封头本体耐蚀而焊缝、接管根部或加工暴露面失去保护,仍可能缩短整台设备的服役周期。
技术询价应把“海工使用”拆解为可执行条件
“用于海工平台”不是完整的技术条件。有效的询价和订货文件,应至少说明设计压力与温度、介质组成、腐蚀裕量、内外部环境、**设计温度、是否存在真空或外压、接管数量与位置、疲劳工况、适用设计标准、第三方检验要求,以及包装运输和现场安装限制。
对球形封头制造方而言,**重要的信息并非只有直径和厚度。缺少开孔图、材料附加要求、无损检测等级或防腐边界时,报价阶段形成的技术假设可能在制造后期转化为变更、返工和交期风险。对项目方而言,也不应将海工要求全部压缩为“满足船级社规范”这一句话;不同项目适用的规则、检验见证点和文件格式需要在合同中落实。
球形封头用于海工平台的特殊性,归根结底是把陆地压力容器的强度设计,延伸到海洋环境下的长期完整性管理。材料能否抵抗特定腐蚀机制,结构能否承受循环与局部载荷,焊缝能否被充分验证,涂层能否在实际暴露条件下维持保护,以及制造记录能否支持追溯,这些问题应在下料和成形之前被明确,而不是在设备即将装船时才集中处理。
山东金坤封头